Jazyk

Tlačná pružina sa vypína, keď sa jej os nakloní nabok namiesto toho, aby zostala v jednej rovine s nákladom. Nič nie je prasknuté, drôt nie je poddimenzovaný a rýchlosť nameraná na krátkej vzorke bola správna. Pružina sa jednoducho stala nestabilnou a akonáhle sa zohne, každé číslo na výkrese prestane znamenať, čo znamenalo.
Tu je krátka odpoveď pred detailom. Pruženie je problém stability, nie problém pevnosti. O väčšinu rozhodujú tri premenné: pomer štíhlosti (voľná dĺžka vydelená stredným priemerom cievky), spôsob, akým dva konce sedia na svojich sedlách, a koľko zdvihu musí pružina absorbovať. Riadenie výroby potom rozhodne, či pružina, ktorá je na papieri stabilná, zostane stabilná v zásobníku.
Vinutá pružina sa pri axiálnom zaťažení správa čiastočne ako stĺp a čiastočne ako pružný hriadeľ. Špirála nesie zaťaženie hlavne v krútení, ale má aj tuhosť v ohybe a táto tuhosť v ohybe klesá, keď sa pružina stláča. Akonáhle aplikované zaťaženie vyvinie čo i len malú bočnú zložku, cez sedlo mimo stredu, zakrivený drôt alebo mierne zúžený koniec, bočné vychýlenie rastie rýchlejšie ako axiálne vychýlenie. To je moment, keď pružina prestáva byť pružinou a začína byť nestabilnou vzperou.
Vo výrobe sa vybočenie len zriedka javí ako dramatické zaklapnutie do strany. Prejavuje sa ako pružina, ktorá si odiera vŕtanie, má na jednej strane závitov lesklý pásik, stráca voľnú dĺžku alebo dodáva zaťaženie pri 80 percentnom vychýlení, ktoré je merateľne nižšie ako predpokladaný výpočet rýchlosti.
Jarná dizajnérska prax na celom svete funguje z dvoch bezrozmerných čísel. Prvým je Lf/D , voľná dĺžka delená stredným priemerom cievky. Druhá je priehyb delený voľnou dĺžkou , písaný ako zlomok Lf. Štandardné krivky vzpierania sa vykresľujú jedna proti druhej a každý bod nad krivkou znamená, že sa očakáva, že sa pružina prehne.
Široko používaným skríningovým pravidlom z literatúry o jarnom dizajne je to tlačná pružina s Lf/D pod približne 2,6 sa nevypne bez ohľadu na to, ako ďaleko je komprimovaný. Medzi zhruba 2,6 a 4 riziko závisí od pohybu a koncových podmienok a nad 4 by sa pružina mala považovať za riadený komponent od začiatku návrhu, nie ako dodatočný nápad.
Na koncových podmienkach záleží, pretože menia efektívnu dĺžku ekvivalentného stĺpca. V klasickom Eulerovom vzťahu sa kritické zaťaženie mení s jedna delená druhou mocninou faktora efektívnej dĺžky K , takže zlepšenie K z 1,0 na 0,5 nezdvojnásobí prah vzperu, ale zoštvornásobí ho.
| Koncový stav v zostave | Faktor efektívnej dĺžky K | Relatívna odolnosť proti vybočeniu | Ako to vyzerá v skutočnom hardvéri |
|---|---|---|---|
| Uzavreté a brúsené konce na plochých paralelných doskách | 0.5 | Najvyššie | Opracované vrecká, ploché držiaky, brúsené čelné plochy |
| Uzavreté konce, rovnobežné, ale nezbrúsené | 0.7 | Stredná až vysoká | Ako stočené konce na plochých podložkách alebo lisovaných sedadlách |
| Jeden koniec voľný na naklonenie | 1.0 | Nízka | Guľové sedlo, zakrivený držiak, kónické vrecko |
| Usadené v opotrebovanom, zúženom alebo príliš veľkom vrecku | 2.0 | Veľmi nízka | Prepracované kryty, liate sedadlá, recyklované svietidlá |
Dizajnová tabuľka popisuje priemernú pružinu. Sťažnosti na vzpieranie vždy pochádzajú z konca distribúcie, kde sa tri alebo štyri malé odchýlky zoraďujú v rovnakom smere. V praxi spôsobujú nasledujúce zdroje variácií väčšinu sťažností, s ktorými sa stretávame v dielňach a pri auditoch zákazníkov.
Servo riadené cievky to riešia priamo. Programovateľné stúpanie, korekcia vonkajšieho priemeru v uzavretej slučke a konzistentný tlak podávania drôtu udržiavajú voľnú dĺžku, stúpanie a priemer v tesnom pásme, čo je najlacnejší spôsob, ako posunúť celú produkciu mimo krivky vybočenia.
 TK-335 3AXES CNC STROJ NA NAVIJANIE PRUŽIN TK-335 3AXES CNC STROJ NA NAVIJANIE PRUŽIN Zobraziť produkt →
Na zariadeniach tejto triedy sú posuv drôtu, stúpanie a korekcia priemeru riešené skôr riadiacim systémom než mechanickými vačkami, takže zmena šarže drôtu neznamená automaticky zmenu geometrie pružiny. Pre pružinu, ktorá je len okrajovo stabilná, je táto opakovateľnosť často rozdielom medzi prechádzajúcim a zlyhávajúcim prvým článkom.
Aritmetika je tu strohá a stojí za to urobiť pred zmenou akejkoľvek veľkosti drôtu. Trojstupňový sklon na čelnej strane pružiny s voľnou dĺžkou 100 mm posunie vzdialený koniec o 5,2 mm mimo os , pretože tri stupne majú tangens zhruba 0,052. Toľko excentricity stačí na pretlačenie hraničnej pružiny cez krivku vybočenia pri prvom stlačení.
Dobrá prax brúsenia sa zameriava na rovnú kontaktnú plochu naprieč najmenej tromi štvrtinami priemeru drôtu, pričom dve koncové plochy sú rovnobežné s malou časťou priemeru drôtu. Operácia brúsenia musí tiež zabrániť prehriatiu koncov drôtu: popálenina pri brúsení, viditeľná ako slamka alebo modrá farba, zanecháva lokálne mäkší záves na konci pružiny, presne tam, kde pôsobí zaťaženie stĺpika.
 Výrobca CNC pružinovej brúsky WNM2,5 WNM CNC BRÚSKA PRUŽINOVÝCH KONCOV Zobraziť produkt →
Automatické koncové brúsky s riadenou rýchlosťou posuvu a mlecím tlakom odstraňujú premennú operátora. Tam, kde je čelná plocha brúsená nerovnomerne, žiadna kontrola po prúde neobnoví stratenú pravouhlosť a pružina bude naďalej odmietaná pre príznak, ktorý vyzerá ako problém s dizajnom.
Tlačné pružiny vinuté za studena nesú veľké zvyškové napätia z operácie navíjania. Bez cyklu uvoľnenia napätia sa tieto napätia pri zaťažení pomaly uvoľňujú a pružina stráca voľnú dĺžku a rovnosť. Pružiny z uhlíkovej ocele vinuté za studena sa zvyčajne uvoľňujú od napätia niekde v oblasti 200 až 300 C po dobu 30 až 60 minút, pričom presné okno závisí od triedy drôtu a úrovne napätia, ktorú konštrukcia umožňuje.
Detail pece, ktorý je dôležitý pre vybočenie, je rovnomernosť, nie špičková teplota. Ak je jedna strana záťaže umiestnená v chladnejšej zóne, jedna strana cievky uvoľňuje menšie napätie ako druhá a pružina opúšťa pec už naklonená. Rovnomernosť pracovnej zóny v rozmedzí niekoľkých stupňov Celzia je to, čo oddeľuje pec, ktorá podporuje priame pružiny, od pece, ktorá ticho vytvára šrot.
Horúce navinuté pramene prechádzajú inou cestou s austenitizáciou, kalením a temperovaním pri oveľa vyšších teplotách. Tu nerovnomerné zhášanie vytvára oblúk, ktorý nemôže napraviť žiadne brúsenie konca, pretože zakrivenie prechádza celým telom pružiny a nie sedí na koncoch.
 WNJ210 Jarná temperovacia pec (séria Panint) Panint Séria WNJ SPRING TEMPER PECE Zobraziť produkt →
Bez ohľadu na použitý dizajn pece je praktický test jednoduchý: spustite dávku, nechajte ju vychladnúť v priamom stojane a zmerajte osový oblúk na povrchovej doske. Ak oblúk koreluje s polohou v peci a nie s polohou vo zvitku, problémom je tepelné spracovanie, nie navíjací stroj.
Keď sa pružina na poli už láme, sú to páky, ktoré skutočne menia výsledok, zhruba v poradí, koľko stojí ich implementácia.
Buckling zanecháva dôkazy dlho predtým, ako sa z neho stane sťažnosť. Základná vstupná kontrolná rutina zachytí väčšinu z toho.
Vybočenie je zriedkavo jednodielny problém. Je to systémový problém a priemyselné odvetvia s najmenšou toleranciou voči bočnému pohybu v zostave to pociťujú ako prvé.
V aplikáciách odpruženia vozidla a sedadla pružina, ktorá sa nakláňa vo vnútri sedadla, mení rýchlosť kolesa, opotrebováva izoláciu sedadla a vytvára hluk, ktorý zákazníci okamžite hlásia. In výroba automobilových pružín , konzistencia priemeru cievky a pravouhlosť konca sa považujú za funkčné požiadavky presne z tohto dôvodu. Pružiny ventilového rozvodu pracujú v tesných otvoroch, kde sa akýkoľvek bočný kontakt zmení na opotrebovanie držiaka a hlavy. Letecké a lekárske zostavy často používajú dlhé, štíhle pružiny v obmedzených otvoroch, takže dizajnéri zostavujú príručku od prvého náčrtu a nečakajú na zlyhanie testu. Telekomunikačné a konektorové pružiny sú dostatočne krátke na to, aby vybočenie bolo zriedkavým problémom, ale rovnaké rozstupy a koncové ovládacie prvky kvality, ktoré zabraňujú vybočeniu, tiež chránia konzistenciu kontaktnej sily.
Obchodná pointa je jednoduchá. Porucha vzperu sa zvyčajne zistí pri montáži alebo po dodaní, čo znamená prepracovanie, triedenie a kontrolu návrhu. Všetky tri stáli oveľa viac, ako by to znamenalo, že by sa odstránil stav stroja.
Široko používaná skríningová hodnota je pomer Lf k D približne 2,6. Pod tým sa vybočenie nepovažuje za praktický problém. Zhruba nad 4 by mala byť pružina vedená alebo by mal byť dizajn prepracovaný. Medzi týmito dvoma číslami závisí odpoveď od toho, koľko voľnej dĺžky používate, a od koncových podmienok.
Nie. Prah vybočenia sa zvyčajne dosiahne pri 60 až 80 percentách vypočítanej kritickej deformácie a pružina môže sedieť v prehnutom stave v druhej polovici svojho zdvihu. To je dôvod, prečo pružina môže prejsť jednobodovým zaťažovacím testom v pracovnej výške a napriek tomu zlyhá v prevádzke.
Uzemnené konce znižujú excentricitu a posúvajú faktor efektívnej dĺžky smerom k 0,5, čo môže výrazne zvýšiť prah. Nenahrádzajú vodidlo na skutočne štíhlej pružine. Brúsenie fixuje zavedenie záťaže; nemôže to zmeniť skutočnosť, že samotná pružina je príliš dlhá vzhľadom na jej priemer.
Takmer nikdy. Vybočenie závisí od geometrie a od modulu pružnosti a modul každej bežnej pružinovej ocele je v rozmedzí niekoľkých percent od 200 do 210 GPa. Vyšší stupeň zvyšuje stres, ktorý môže drôt prežiť, čo je otázka únavy a nastavenia, nie otázka stability.
Robí to a efekt je merateľný. Pružina vinutá za studena, ktorá nie je správne odľahčená, sa pri zaťažení uvoľní nerovnomerne a uvoľnenie má tendenciu byť na strane cievky nesúcej najväčšie zvyškové napätie. Výsledkom je luk, ktorý rastie počas prvých stoviek cyklov.
Je to najspoľahlivejšie samostatné opatrenie, ale prináša svoje vlastné problémy: trenie, úlomky z opotrebovania a vôľu, ktorá musí byť dostatočne tesná, aby fungovala, a zároveň dostatočne voľná, aby sa zabránilo zadretiu. Tam, kde nie je možné vedenie, vnorené pružiny alebo kratší, tuhší dizajn so zníženým zdvihom zvyčajne poskytujú lepší celkový výsledok.
Vybočenie je statická bočná nestabilita spôsobená zaťažením a štíhlosťou. Prudký nárast je dynamický jav poháňaný frekvenciou budenia a krátka skrčená pružina môže prudko narásť, pričom sa nikdy nepriblíži k vybočeniu. Opravy spolu nesúvisia, a preto musí diagnostika prísť pred nápravným opatrením.
Pruženie pružiny je predvídateľné a to je dobrá správa. Vypočítajte pomer štíhlosti, rozhodnite o efektívnej koncovej podmienke, zakreslite prevádzkový bod oproti krivke priemyselného vybočenia, potom prejdite a skontrolujte, či proces skutočne dokáže udržať geometriu predpokladanú výpočtom. Vo väčšine prípadov je opravou kratšia pružina, brúsený koniec, správne dimenzované vodidlo alebo proces navíjania a tepelného spracovania, ktorý zachováva rovnosť jednu dávku po dávke.
Najprv spustite čísla, potom skontrolujte sedadlá a až potom vymeňte pružinu. Táto objednávka ušetrí najviac času a najviac drôtov.
TK-13200, TK-7230 TK-13200、 TK-7230 12AXES CNC STROJ NA NAVÍJANIE PRUŽINY ...
Zobraziť podrobnosti
TK-13200, TK-7230 TK-13200、 TK-7230 12AXES CNC STROJ NA NAVÍJANIE PRUŽINY ...
Zobraziť podrobnosti
TK12120 TK-12120 12AXES CNC PRUŽINOVÝ STROJ ...
Zobraziť podrobnosti
TK-6160 TK-6160 CNC PRUŽINOVÝ STROJ ...
Zobraziť podrobnosti
TK-6120 TK-6120 CNC PRUŽINOVÝ STROJ ...
Zobraziť podrobnosti
TK-5200 TK-5200 5AXES CNC PRUŽINOVÝ STROJ na navíjanie ...
Zobraziť podrobnosti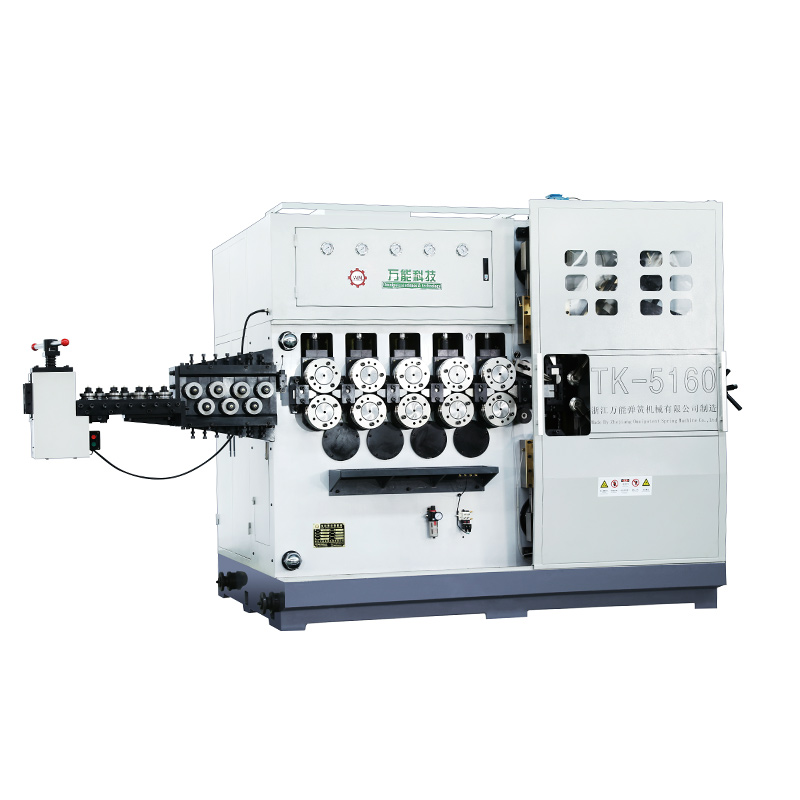
TK-5160 TK-5160 5AXES CNC PRUŽINOVÝ STROJ na navíjanie ...
Zobraziť podrobnosti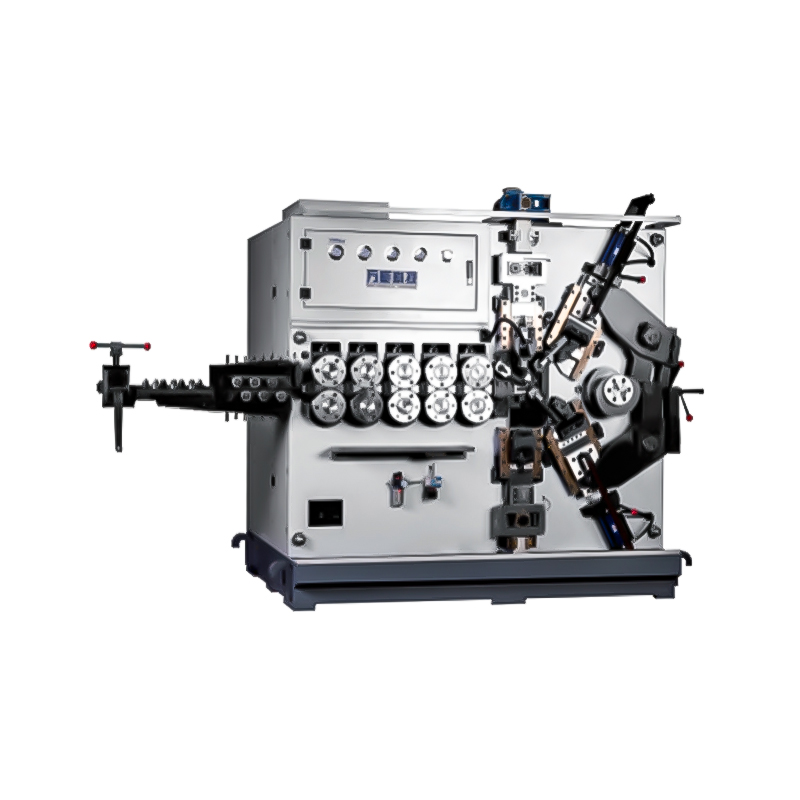
TK-5120 TK-5120 5AXOS CNC STROJ NA NAVÍJANIE PRUŽINY ...
Zobraziť podrobnostiMobilný QR kód