Jazyk

Špirálová pružina je drôt navinutý do súvislej špirálovej cievky, ktorá uchováva a uvoľňuje mechanickú energiu. Keď ho stlačíte, natiahnete alebo otočíte, pružina sa vychýli a uloží energiu. Po odstránení vonkajšej sily sa vráti do pôvodného tvaru. Tento jednoduchý, ale výkonný mechanizmus je dôvodom, prečo sa špirálové pružiny objavujú vo všetkom, od zavesenia auta až po drobné tlačidlá na vašom smartfóne.
Slovo "helical" popisuje samotnú geometriu cievky. Tento špirálovitý tvar rozdeľuje napätie po celej dĺžke drôtu, čo znamená, že dokonca aj relatívne tenký drôt môže uniesť značné zaťaženie. Ak si vezmete typickú tlačnú pružinu s priemerom drôtu 2 mm a vonkajším priemerom 25 mm, ľahko zvládne stovky Newtonov sily bez trvalej deformácie. Táto účinnosť je dôvodom, prečo špirálový dizajn zostáva najrozšírenejším formátom pružín v modernom strojárstve už viac ako 150 rokov.
Pre výrobcov je praktický význam jednoznačný: spôsob, akým navíjate drôt, určuje, ako sa pružina správa. Stúpanie, počet závitov, priemer drôtu a konfigurácia koncov, to všetko priamo ovplyvňuje výkon pružiny v teréne. Správne nastavenie týchto parametrov počas výroby závisí od presnosti stroja na výrobu pružín.
Zrátané a podčiarknuté: Špirálová pružina premieňa mechanickú energiu na elastickú deformáciu a späť a kvalita tejto premeny je definovaná tým, ako presne je vyrobená.Pred výberom výrobného stroja musíte jasne pochopiť, aký typ špirálovej pružiny budete vyrábať. Každá z týchto troch základných kategórií vyžaduje iné nástroje, nastavenia a schopnosti stroja.
Tlačné pružiny odolávajú axiálnej tlakovej sile. Cievky sú rozmiestnené so vzduchovými medzerami medzi nimi, takže pružina sa môže pri zaťažení skrátiť. Predstavujú najväčší segment jarného trhu a sú vyrábané v enormných objemoch CNC navíjačkami. Bežné aplikácie zahŕňajú automobilové závesné systémy, tlmiče, pružiny ventilov motora, jadrá matracov a priemyselné pneumatické zariadenia. Tlačná pružina s voľnou dĺžkou 50 mm a priemerom drôtu 2,5 mm môže byť navrhnutá tak, aby stlačila 20 mm pred dosiahnutím svojej plnej výšky, čo znamená, že poskytuje odpor v celom rozsahu vychýlenia.
Predlžovacie pružiny fungujú opačne: odolávajú ťažnej sile. Cievky sú normálne navinuté pevne spolu bez vzduchovej medzery a pružina sa pri zaťažení natiahne. Konce majú zvyčajne háčiky, slučky alebo závitové vložky na pripevnenie. Predlžovacie pružiny sa objavujú v trampolínach, mechanizmoch garážových brán, detských kočíkoch a napínacích systémoch pre dopravné pásy. Pretože drôt je pod axiálnym napätím, porucha koncového háku je bežným problémom, čo je presne dôvod, prečo sú v procese navíjania dôležité nástroje na presné tvarovanie.
Torzná pružina odoláva rotačnému momentu. Konce sú umiestnené tak, aby sa dali pripevniť ku komponentom, ktoré sa navzájom otáčajú. Torzné pružiny ukladajú energiu pri krútení a uvoľňujú ju ako rotačnú silu. Sú nevyhnutné v špendlíkoch, pasciach na myši, mechanizmoch hodín, brzdových systémoch vo vozidlách a elektrických spínačoch. Konštrukčné parametre pre torzné pružiny zahŕňajú dĺžku a uhol nohy, ktoré si na presnú výrobu zvyčajne vyžadujú CNC stroj na tvarovanie pružín s viacosovým ovládaním.
Výrobný proces pre špirálovú pružinu je vysoko deterministický. Každá operácia musí prebiehať postupne a každá odchýlka v jednej fáze priamo ovplyvňuje kvalitu pružiny. Nižšie je praktický podrobný pohľad na to, čo sa deje vo vnútri zariadenia na výrobu pružín.
Surový drôt pochádza z cievky a je vedený vyrovnávacím mechanizmom. Systém podávania drôtu musí udržiavať rovnomerné napätie. Ak je drôt podávaný s kĺzaním alebo nerovnomerným ťahom, výsledné stúpanie bude nekonzistentné, čo zase posunie rýchlosť pružiny. Dobre udržiavaná jednotka podávania drôtu zaisťuje, že drôt vstupuje do oblasti tvarovania konzistentnou rýchlosťou a silou.
Toto je jadrom procesu. V CNC stroji na navíjanie pružín je drôt vedený okolo tŕňa alebo priamo tvarovaný servopoháňanými nástrojmi. Stúpanie sa nastavuje axiálnym pohybom tvárniacich nástrojov vzhľadom na posuv drôtu. Pre zložité geometrie pružín koordinuje viacosový tvárniaci stroj súčasne niekoľko pohybov servopohonov. Toto je miesto, kde počet osí stroja určuje rozsah vašej výroby.
 CNC stroj na navíjanie pružín s možnosťou viacerých osí Tento rad strojov spracováva priemery drôtu od 0,3 do 8,0 mm a podporuje viacero osí pre rôzne tvary pružín. Ideálne pre výrobu vyžadujúcu presné navíjanie a konzistentný výkon tepelného spracovania. Zobraziť produkt →
Po zvinutí musí byť väčšina pružín tepelne spracovaná, aby sa uvoľnili vnútorné napätia a dosiahli požadované mechanické vlastnosti. Pre pružiny z uhlíkovej ocele je štandardná austenitizácia okolo 850 °C, po ktorej nasleduje kalenie v oleji a popúšťanie pri 350 °C až 450 °C. Popúšťacia pec udržuje pružinu pri teplote počas presnej doby. Nesprávne tepelné spracovanie má za následok krehkosť, predčasné únavové zlyhanie alebo nekonzistentnú tvrdosť v celej dávke.
Tlačné pružiny vyžadujú ploché, paralelné konce. Pružinové brúsky odstraňujú materiál, aby vytvorili koncové plochy. Pre vysoko presnú pružinu môže byť tolerancia rovinnosti len 0,05 mm mimo paralelu. Proces brúsenia tiež získa presnú voľnú dĺžku. Bez správnej brúsky nemusí pružina správne sedieť v zostave.
Finálne operácie zahŕňajú otryskávanie brokovnicou na zlepšenie únavovej životnosti, náter na odolnosť proti korózii a kontrolu rozmerov na overenie špecifikácií. Každá pružina môže byť kontrolovaná z hľadiska voľnej dĺžky, vonkajšieho priemeru, tuhosti pružiny a kvality povrchu.
Materiál je základom každej jari. Správny výber materiálu závisí od prevádzkového prostredia, podmienok zaťaženia, očakávanej životnosti cyklu a nákladových obmedzení. Nižšie uvedená tabuľka porovnáva materiály najčastejšie používané pri výrobe špirálových pružín.
| Materiál | Pevnosť v ťahu | Max. prevádzková teplota | Odolnosť proti korózii | Primárne aplikácie |
|---|---|---|---|---|
| Uhlíková oceľ 65 Mn | 980-1080 MPa | 120 °C | Nízka | Univerzálne priemyselné pružiny |
| Kremíková oceľ 60Si2Mn | 1275-1375 MPa | 200 °C | Nízka | Ťažké pružiny automobilového odpruženia |
| 304 Nerez | 515-675 MPa | 300 °C | Vysoká | Lekárske prístroje, spracovanie potravín, vonkajšie vybavenie |
| 316L Nerez | 485-620 MPa | 350 °C | Veľmi vysoká | Chemické spracovanie, námorné, farmaceutické |
| 17-7PH zrážkové kalenie | 1650-1900 MPa | 400 °C | Vysoká | Letecké komponenty, vysokovýkonné stroje |
| Fosforový bronz | 510-650 MPa | 100 °C | Stredná | Elektrické kontakty, konektory, spínače |
Z hľadiska výroby, čím tvrdší materiál, tým väčšia výzva pre váš navíjací stroj. Materiály s vysokou pevnosťou v ťahu ako 17-7PH vyžadujú väčšiu tvarovaciu silu a pevnejšie komponenty stroja. Ak plánujete pracovať s exotickými zliatinami, vyberte si stroj s dostatočným krútiacim momentom serva a kaleným nástrojom.
Každá pružina je definovaná šiestimi základnými parametrami. Pochopenie týchto vecí je kľúčové, či už navrhujete pružinu alebo konfigurujete stroj na jej výrobu. Keď sa jedna z týchto zmien zmení, zmenia sa aj ďalšie vlastnosti.
Priemer drôtu (d)
Hrúbka drôtu. Zdvojnásobenie priemeru drôtu zvýši tuhosť pružiny o faktor 16, pretože rovnica rýchlosti závisí od d^4. Malé zmeny priemeru drôtu spôsobujú veľké zmeny sily.
Stredný priemer cievky (D)
Priemerný priemer cievky. Tuhosť pružiny je nepriamo úmerná D^3, takže 10-percentné zvýšenie priemeru cievky znižuje tuhosť o takmer 27 percent.
Výška tónu (p)
Vzdialenosť medzi susednými cievkami. Pitch priamo riadi voľný priestor a maximálne vychýlenie. Väčšie stúpanie umožňuje väčší pohyb, kým pružina dosiahne pevnú výšku.
Počet aktívnych cievok (n)
Počet cievok, ktoré sa skutočne vychýlia pri zaťažení. Menej aktívnych cievok vytvára tuhšiu pružinu; aktívnejšie cievky vytvárajú mäkšiu pružinu.
Voľná dĺžka (L0)
Dĺžka pružiny, keď nie je aplikované žiadne zaťaženie. Voľná dĺžka sa nastavuje pri navíjaní a je ovplyvnená počtom cievok a stúpaním.
Jarná sadzba (k)
Sila potrebná na jednotku vychýlenia. Vzorec pre tlačné pružiny je k = Gd^4 / (8D^3n), kde G je modul pružnosti v šmyku materiálu.
Pre produkčné prostredie je najdôležitejší pohľad: malé zmeny priemeru drôtu spôsobujú exponenciálne zmeny tuhosti pružiny. Dodávateľ drôtu, ktorý poskytuje materiál s odchýlkou ±0,02 mm, môže spôsobiť kolísanie tuhosti pružiny o približne 15 percent. To je dôvod, prečo je presné meranie drôtu a akceptačné kontroly povinné.
Stroj, ktorý si vyberiete, určuje nielen to, aké pružiny môžete vyrábať dnes, ale aké druhy objednávok môžete prijať v budúcnosti. Je potrebné zvážiť tri hlavné typy strojov a každý z nich slúži inému výrobnému profilu.
Toto sú ťahúni veľkoobjemovej výroby tlačných pružín. Pracujú pri veľmi vysokých rýchlostiach a sú zvyčajne konfigurované s 3 až 7 osami. Ak sa vaša firma zameriava na štandardné tlačné pružiny vo veľkých množstvách, najlepšie náklady na pružinu ponúka špecializovaný vinutý stroj s automatickým podávaním drôtu. Výrobná rýchlosť na moderných strojoch môže presiahnuť 150 zvitkov za minútu v závislosti od veľkosti pružiny.
Tvárniaci stroj ponúka väčšiu všestrannosť, pretože využíva nezávisle riadené osi na pohyb viacerých tvárniacich nástrojov. 5-osový tvárniaci stroj môže prepínať medzi tlačnými, torznými a ťažnými pružinami bez rozsiahleho prestavovania. Vyniká v stredných sériách a pri rôznorodom sortimente produktov. Širší rozsah pohybu umožňuje vytvárať pružiny s premenlivým stúpaním, stupňovité pružiny a pružiny so špeciálnymi konfiguráciami koncov.
 Všestranný CNC pružinový tvarovací stroj pre zložité tvary S nezávisle riadenými osami si tento tvárniaci stroj poradí s rôznymi typmi pružín bez rozsiahleho prestavovania. Jeho flexibilita vyhovuje stredným behom a variabilným rozstupom alebo špeciálnym konfiguráciám koncov. Zobraziť produkt →
Bezvačkové stroje používajú namiesto mechanických vačiek čepele poháňané servomotorom. Čas nastavenia je podstatne kratší, pretože neexistujú žiadne fyzické profily vačiek na výrobu alebo úpravu. V prípade malosériovej výroby a častých zmien šetria bezvačkové stroje značný čas. Sú obzvlášť dobré pre zložité tvary drôtov a geometrie pružín, ktoré by bolo ťažké dosiahnuť s konvenčnými vačkami.
Pri hodnotení strojov zvážte najskôr počet osí. Každá os je nezávisle riadený servomotor. 3-osový stroj môže vyrábať základné tlačné pružiny. 5-osový stroj pokrýva väčšinu štandardných typov pružín. 10-osový stroj poskytuje maximálnu flexibilitu pre zložité ohýbanie drôtu a veľmi zložité geometrie. Na týchto rozdieloch v schopnostiach záleží, keď sa vaši zákazníci vrátia so širšou škálou špecifikácií pružín.
Predtým, ako sa zaviažete k stroju, skontrolujte servisný záznam výrobcu pôvodného zariadenia a dostupnosť náhradných dielov. Dobre postavený stroj z továrne s dôslednou kontrolou kvality vydrží nastavenie dlhšie. Ak hľadáte nový pružinový stroj, nie je lepší východiskový bod, ako preskúmať podrobné pokyny ako kúpiť dobrý pružinový stroj pred uzavretím dohody.
Realistické pravidlo výberu
Veľkoobjemové jednoduché pružiny: navíjací stroj. Zmiešané výrobky, stredné série: tvárniaci stroj s 5 a viac osami. Malé série, veľká rozmanitosť: bezvačkový stroj. Vaše rozhodnutie by sa malo riadiť profilom zákazky, ktorý očakávate o rok, nielen prácou, ktorú máte dnes.
Poruchy kvality na jar vedú k odmietnutiu šarží, strate výrobného času a narušeniu vzťahov so zákazníkmi. Najčastejšie problémy s kvalitou pochádzajú z troch zdrojov: variácia materiálu, nesprávne nastavenie stroja a nekonzistentné tepelné spracovanie.
Sústredená rutina kontroly kvality ich zachytí skoro. Každá šarža by sa mala prinajmenšom kontrolovať na voľnú dĺžku, vonkajší priemer a tuhosť pružiny na základe odberu vzoriek. Pri spustení kritickej aplikácie zvážte 100-percentnú kontrolu voľnej dĺžky a rozmeru tolerancie.
Ak máte problémy s kvalitou vašej existujúcej pružinovej prevádzky, mnohé z nich majú pôvod v nastavení stroja a nie v samotnom stroji. Pochopenie bežných nedorozumení pri používaní pružinového stroja vám môže pomôcť identifikovať a opraviť problémy, ktoré ticho narúšajú priepustnosť a kvalitu.
Princíp pohonu: konzistencia drôtu, nástrojov a tepelného spracovania vytvára pružiny, ktoré spĺňajú špecifikácie chod za chodom.
Skrutkové pružiny sú všade. Pochopenie špecifických požiadaviek každého odvetvia vám pomôže presne umiestniť vašu výrobnú kapacitu.
Automobilový sektor je zďaleka najväčším spotrebiteľom špirálových pružín. Jedno osobné vozidlo môže obsahovať 25 až 40 pružín, vrátane pružín zavesenia, ventilových pružín, spojkových pružín a pružín na uvoľnenie bŕzd. Závesné pružiny často používajú drôt z kremíkovej ocele ako 60Si2Mn, pretože ponúka vysokú pevnosť a vynikajúcu odolnosť proti únave. Tolerancie sú náročné: ventilové pružiny môžu vyžadovať zmenu zaťaženia menšiu ako 5 percent v rámci šarže.
Zdravotnícke zariadenia vyžadujú najvyššiu spoľahlivosť a čistotu. Pružiny používané v chirurgických nástrojoch, infúznych pumpách a ortopedických implantátoch sú často vyrobené z nehrdzavejúcej ocele 316L. Musia mať nulovú povrchovú kontamináciu a spĺňať veľmi malé rozmerové tolerancie. Pružina používaná v prenosnej inzulínovej pumpe môže mať priemer drôtu iba 0,3 mm, čo si vyžaduje stroj schopný presnej manipulácie s jemným drôtom.
Letecké pružiny fungujú v extrémnych podmienkach. Musia si udržiavať stály výkon od -50 °C do 150 °C a odolávať vysokým vibráciám. Bežné sú materiály ako 17-7PH vytvrdzovaná nehrdzavejúca oceľ. Každá pružina používaná v systémoch kritických pre let je pred montážou zvyčajne testovaná na zaťaženie v niekoľkých bodoch v rozsahu jej priehybu.
V konektoroch a spínačoch sa na udržanie kontaktného tlaku používajú miniatúrne torzné pružiny. Fosforový bronz je tu bežný, pretože ponúka dobrú vodivosť a odolnosť proti korózii. Tieto pružiny sú veľmi malé, často s priemerom drôtu menším ako 0,5 mm a vyžadujú stroje s vynikajúcimi schopnosťami manipulácie s jemným drôtom.
 Presný 3-osový tvarovací stroj pre miniatúrne pružiny Tento CNC stroj určený na manipuláciu s jemným drôtom zaisťuje presné tvarovanie malých torzných pružín používaných v elektronike. Ponúka vysoké axiálne rozlíšenie a stabilný výkon pre úzke tolerancie. Zobraziť produkt →
Každé odvetvie má svoju vlastnú certifikáciu a požiadavky na materiál. Predtým, ako sa pustíte do nového sektora, overte, či váš stroj dokáže pracovať s požadovanými materiálmi a či spĺňa typické tolerančné pásmo v tomto odvetví. Ak vyrábate pružiny pre elektronický priemysel, stroj s vysokým axiálnym rozlíšením a nízkym tepelným driftom je nutnosťou.
Pružinové stroje sú presné zariadenia. Rozdiel medzi strojom, ktorý spoľahlivo funguje desať rokov a strojom, ktorý potrebuje časté opravy, spočíva v disciplíne údržby. Tu je praktický plán údržby, ktorý udrží vašu výrobnú linku v poriadku.
Oprava malého problému zachyteného skôr stojí niekoľko minút. Rovnaký problém, ktorý zostane nezistený, môže viesť k viacdňovému odstaveniu a odmietnutiu dávky pružín. Váš proces údržby by mal byť systematický a zdokumentovaný. V mnohých prípadoch vedenie jednoduchého denníka opotrebovania nástrojov a nastavení stroja odhalí vzorce, ktoré predpovedajú poruchy skôr, ako k nim dôjde.
Ako sa vypočíta tuhost pružiny pre špirálovú tlačnú pružinu?
Rýchlosť pružiny k sa vypočíta pomocou vzorca k = G*d^4 / (8*D^3*n), kde G je šmykový modul materiálu drôtu, d je priemer drôtu, D je stredný priemer cievky a n je počet aktívnych cievok. Modul pružnosti v šmyku pre uhlíkovú pružinovú oceľ je približne 79 GPa. Tento vzorec vám presne povie, ako súvisí sila a priehyb.
Aký je rozdiel medzi pružinovým strojom poháňaným vačkou a pružinovým strojom bez vačky?
Stroj poháňaný vačkou používa fyzicky rezané profily vačiek na ovládanie pohybu nástroja a zmena konštrukcie pružiny znamená vytvorenie nových vačiek. Bezvačkový stroj používa servomotory na priame ovládanie nástrojov, čo umožňuje zmeny parametrov v softvéri namiesto výroby nových vačiek. Bezvačkové stroje sú oveľa rýchlejšie na nastavenie a sú ideálne pre malé série alebo časté zmeny produktov.
Dokáže CNC pružinový stroj pri výrobe automaticky nastaviť stúpanie pružiny?
áno. Moderné CNC stroje môžu počas procesu navíjania riadiť rozstup v reálnom čase. Servo osi stroja programovo menia relatívnu rýchlosť posuvu, aby vytvorili pružiny s premenlivým stúpaním. Funkcie automatickej korekcie môžu monitorovať rozmery pružiny počas chodu a automaticky upravovať parametre, aby sa zachovala cieľová tolerancia.
Čo spôsobuje zlyhanie pružiny pri opakovanom zaťažení?
Únavové zlyhanie je najčastejšou príčinou. Je výsledkom iniciácie trhliny v mieste defektu povrchu alebo koncentrácie napätia, potom postupným rastom trhliny až do porušenia. Bežne prispievajú k poškriabaniu povrchu v dôsledku navíjania, nedostatočného prepichovania a prílišného namáhania počas prevádzky. Konštrukcia by mala obmedziť pracovné napätie na bezpečný pomer konečnej pevnosti v ťahu materiálu.
Ako si vyberiem priemer drôtu pre špirálovú pružinu?
Výber priemeru drôtu závisí od požadovanej sily pružiny, prípustného napätia a dostupného priestoru. Ako východiskový bod by šmykové napätie pri maximálnom zaťažení malo zostať pod 50-60 percentami konečnej pevnosti v ťahu materiálu pri statických aplikáciách a menej pri cyklickom zaťažení. Štandardné tabuľky veľkostí drôtu sa potom môžu použiť na výber najbližšieho dostupného prierezu, ktorý spĺňa požiadavku.
Je pre všetky špirálové pružiny potrebná pružinová temperovacia pec?
Väčšina pružín vinutých za studena využíva nízkoteplotné tepelné spracovanie na zmiernenie zvyškového napätia po tvarovaní. Pružiny vyrobené z tvrdo ťahaného drôtu alebo nehrdzavejúcej ocele možno použiť bez temperovania v aplikáciách s nízkym namáhaním. Pružiny s vysokou pevnosťou, najmä tie, ktoré sa používajú v automobilovom alebo leteckom priemysle, však zvyčajne vyžadujú riadený proces temperovania, aby sa dosiahli požadované mechanické vlastnosti a zabránilo sa predčasnému zlyhaniu.
Koľko osí potrebujem na CNC stroji na tvárnenie pružín?
Pre základné tlačné pružiny postačujú 3 osi. Pre väčšinu bežných typov pružín vrátane predĺženia a jednoduchého krútenia vám 5 osí poskytuje dostatok voľnosti. Pri výrobe zložitých drôtených foriem alebo pružín s rôznym stúpaním ponúka 10 a viac osí najväčšiu flexibilitu. Počet osí priamo súvisí so zložitosťou pružín, ktoré môžete vyrobiť bez výmeny nástrojov.
Výroba vysoko kvalitných špirálových pružín je systémovou výzvou. Dodávateľ materiálu, stroj, nástroje, proces tepelného spracovania a kontrolné protokoly musia spolupracovať. Stroj nie je jediným faktorom, ale je to faktor, ktorý vám dáva najväčšiu kontrolu nad geometriou a konzistenciou pružín.
Správny stroj pre vaše podnikanie závisí od objemu výroby, sortimentu produktov a materiálov, ktoré chcete spracovať. Jednoúčelové navíjacie stroje vynikajú vysokým objemom a jednoduchou geometriou. Viacosové tvárniace stroje poskytujú všestrannosť na prevzatie širšieho spektra úloh. Stroje bez vačky minimalizujú čas nastavenia pre výrobu veľkého množstva zmesi a malého objemu.
Nech sa vydáte akoukoľvek cestou, investujte do rutinnej údržby. Disciplinovaný plán kontrol, dôsledné mazanie a proaktívna výmena náradia sa vyplácajú skrátením prestojov a zlepšenou kvalitou pružín. Jarný priemysel odmeňuje výrobcov, ktorí sa zameriavajú na konzistentnosť, presnosť a dlhodobú spoľahlivosť.
Ak rozširujete svoje schopnosti alebo inovujete existujúce vybavenie, najprv si vytvorte jasný obraz o cieľových typoch pružín a objemoch. Stroj, ktorý si zarobí, je ten, ktorý zodpovedá vašej skutočnej realite produkcie, nie ten s najdlhším zoznamom funkcií.
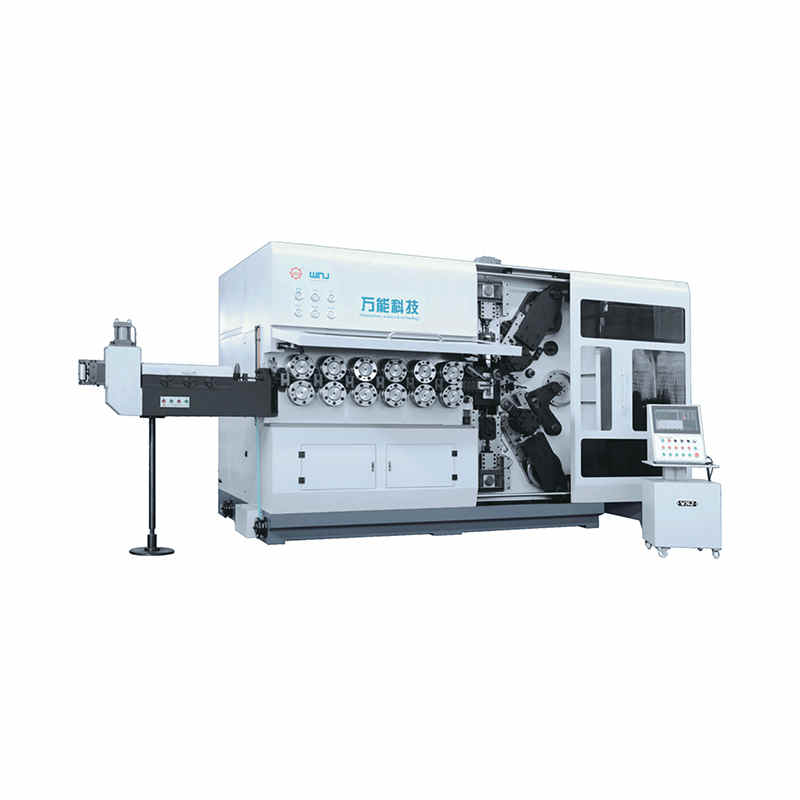
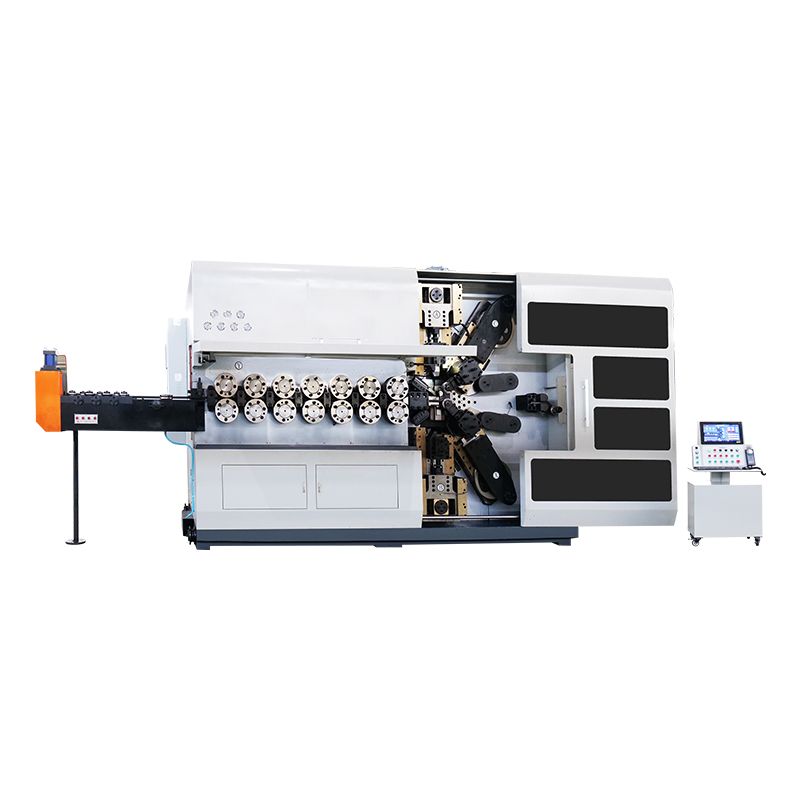
TK-13200, TK-7230 TK-13200、 TK-7230 12AXES CNC STROJ NA NAVÍJANIE PRUŽINY ...
Zobraziť podrobnosti
TK-13200, TK-7230 TK-13200、 TK-7230 12AXES CNC STROJ NA NAVÍJANIE PRUŽINY ...
Zobraziť podrobnosti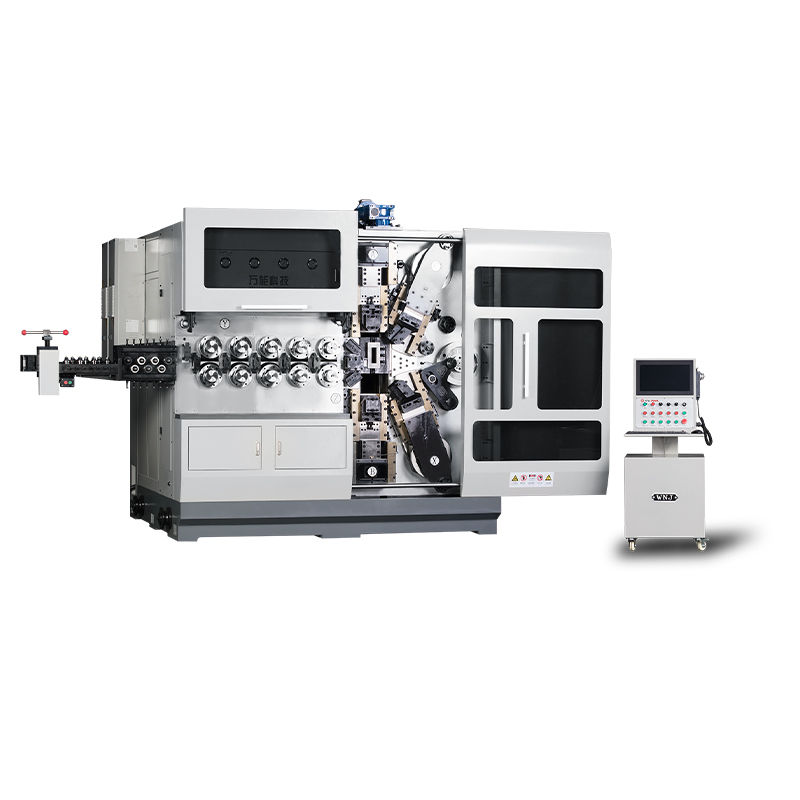
TK12120 TK-12120 12AXES CNC PRUŽINOVÝ STROJ ...
Zobraziť podrobnosti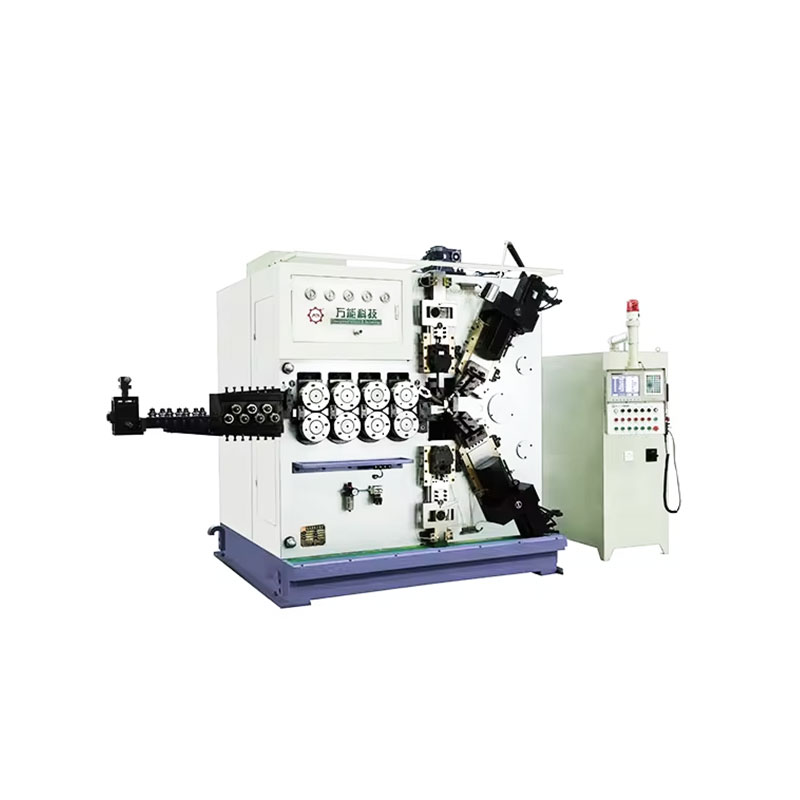
TK-6160 TK-6160 CNC PRUŽINOVÝ STROJ ...
Zobraziť podrobnosti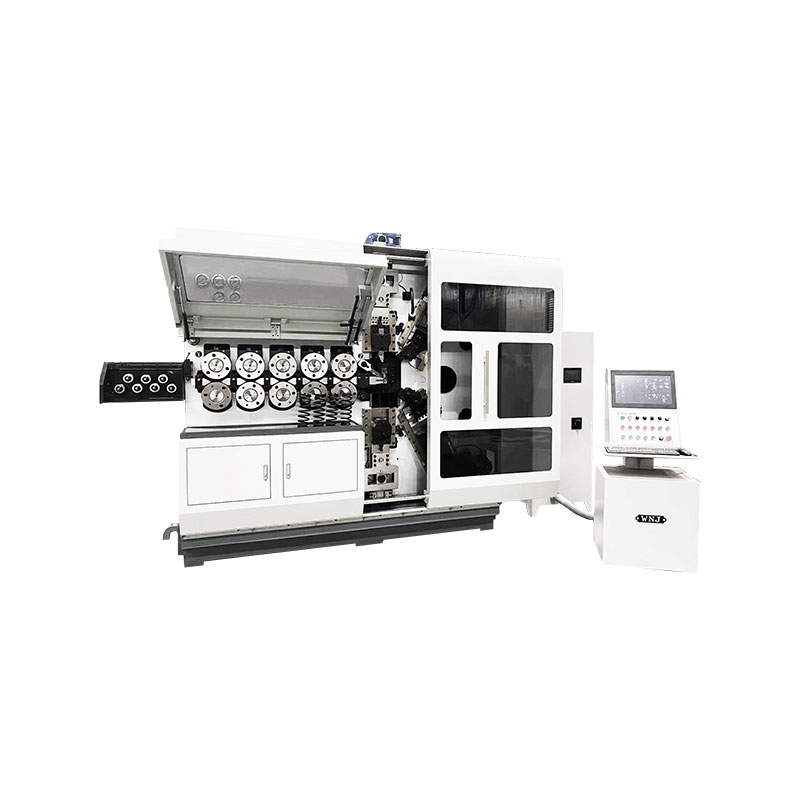
TK-6120 TK-6120 CNC PRUŽINOVÝ STROJ ...
Zobraziť podrobnosti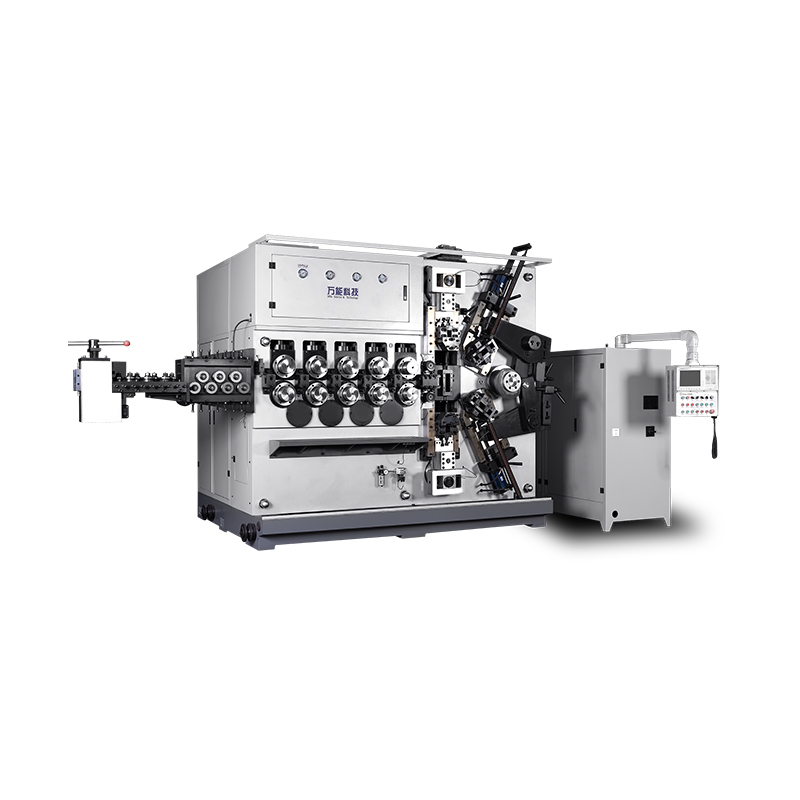
TK-5200 TK-5200 5AXES CNC PRUŽINOVÝ STROJ na navíjanie ...
Zobraziť podrobnosti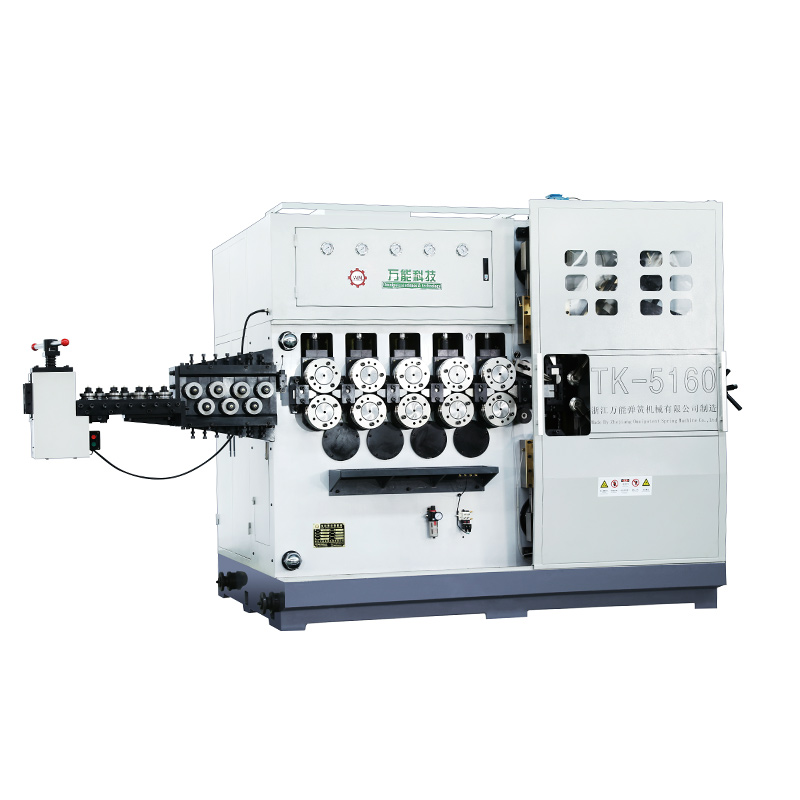
TK-5160 TK-5160 5AXES CNC PRUŽINOVÝ STROJ na navíjanie ...
Zobraziť podrobnosti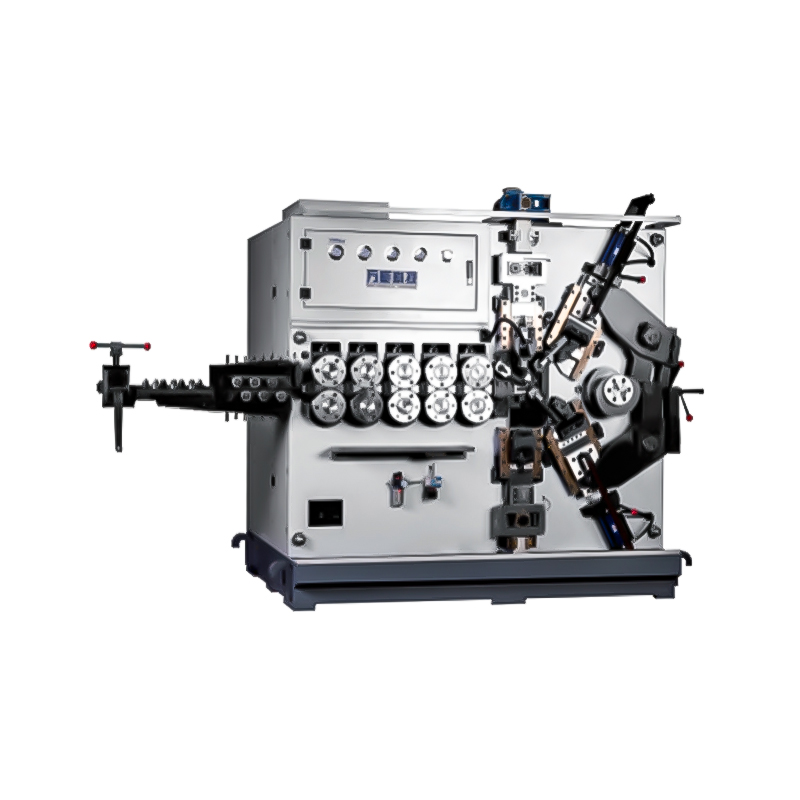
TK-5120 TK-5120 5AXOS CNC STROJ NA NAVÍJANIE PRUŽINY ...
Zobraziť podrobnostiMobilný QR kód