Jazyk

Ohýbanie drôtu je riadená plastická deformácia a funguje iba vtedy, keď riadite tri premenné súčasne: podporu, polomer ohybu a odpruženie. Drôt podoprite na oboch stranách ohybu, aby sa deformácia odohrala presne tam, kde chcete. Udržujte vnútorný polomer nad minimom, ktoré materiál znesie. Potom sa prehnite o odmerané množstvo, aby sa drôt vrátil späť do uhla, ktorý skutočne potrebujete. 1 mm žíhaný medený drôt bude nasledovať vaše prsty. 5 mm olejom tvrdená pružinová oceľová tyč praskne na vonkajšej strane tesného ohybu, pokiaľ polomer, tvrdosť a smer ohybu nie sú naplánované skôr, ako sa jej dotkne akýkoľvek nástroj.
Táto príručka sa zaoberá mechanikou za ohybom, číslami polomerov, na ktorých záleží, opakovateľnou metódou ručného ohýbania, správaním bežných drôtených materiálov a bodom, v ktorom ručná ohýbačka prestáva byť praktická a preberá ju CNC ohýbačka drôtu. Každé číslo je východiskovým bodom pre skúšobný ohyb, nie náhradou jedného.
Keď sa drôt ohne, vonkajšia časť krivky sa natiahne a vnútro sa stlačí. Stredná vrstva, nazývaná neutrálna os, si zachováva svoju pôvodnú dĺžku. Číslo, ktoré rozhoduje o tom, či ohyb prežije, je napätie na vonkajšom povrchu a dá sa rýchlo vypočítať:
Povrchové napätie = d / (2R d) , kde d je priemer drôtu a R je vnútorný polomer ohybu.
Tieto tri výsledky vysvetľujú väčšinu prasknutých ohybov v dielni: príliš veľké natiahnutie, na príliš malom polomere, v materiáli, ktorý už nemá takmer žiadnu ťažnosť. Vytiahnite prípustné namáhanie v ohybe z údajového listu dodávateľa drôtu a porovnajte ho s vypočítaným údajom predtým, ako odošlete dávku. Každým ohybom sa drôt v danom mieste ohýba, takže drôt, ktorý sa raz ohne, môže prasknúť, ak ho opakovane otvárate a zatvárate v tom istom bode.
Minimálny polomer ohybu sa bežne zapisuje ako násobok priemeru drôtu, pretože drôt s priemerom 1 mm a drôt s priemerom 6 mm vyrobený z rovnakej zliatiny nemajú rovnaký absolútny limit polomeru. V tabuľke nižšie sú uvedené typické počiatočné hodnoty používané pri tvarovaní drôtu a výrobe pružín. Tvrdšie povahy tlačia číslo nahor; predhrievanie alebo žíhanie ho stiahne.
| Materiál drôtu | Minimálny vnútorný polomer | Praktická poznámka |
|---|---|---|
| Žíhaná meď, mosadz | 0,5 d až 1 d | Veľmi zhovievavé, nízke odpruženie |
| Mäkká oceľ, žíhaná | 1d až 2d | Dávajte si pozor na pomarančovú kôru na hustom vývare |
| Nerez 304, 316 žíhaný | 1d až 2d | Práca rýchlo stvrdne, raz ohnite |
| Fosforový bronz, jarná tempera | 3d až 4d | Mierne odpruženie, čisté okraje |
| Hudobný drôt, olejom tvrdená pružinová oceľ | 4d až 6d | Vysoká pevnosť v ťahu, vysoká spätná väzba |
Ak dizajn potrebuje polomer tesnejší, ako umožňuje tabuľka, máte tri možnosti: prepnúť na mäkšiu zónu, predhriať zónu ohybu, aby sa znížila medza klzu, alebo zmeniť priemer drôtu a použiť dva tenšie drôty tam, kde bol plánovaný jeden hrubý drôt.
Po uvoľnení ohybovej sily sa elastická časť deformácie obnoví a ohyb sa otvorí. Toto je odraz a nie je to malý efekt. V praxi sa množstvo mení s tvrdosťou a s pomerom polomeru ohybu k priemeru drôtu.
Spoľahlivou metódou je ohnúť jeden skúšobný kus do cieľového uhla, zmerať, čo ste skutočne dostali, a vypočítať faktor nadmerného ohybu: faktor nadmerného ohybu = cieľový uhol / dosiahnutý uhol. Potom vynásobte každý uhol v úlohe týmto faktorom. Ak cieľ 90 stupňov vyšiel pri 82 stupňoch, faktor je 1,098, takže naprogramujete 99 stupňov, aby ste dopadli na 90. CNC ohýbacie programy uložia túto kompenzáciu ako korekčnú hodnotu a aplikujú ju na ohyb, čo je dôvod, prečo stroj, ktorý dobre kompenzuje, bude držať uhol dlho potom, čo manuálny operátor prestane znova kontrolovať každú časť.
Voľné ohýbanie funguje pri prototypoch a opravách, ale neopakuje sa. Nižšie uvedená sekvencia udržuje ručne ohnutý diel blízko kreslenia a rovnaká logika sa prenáša priamo do programovania stroja.
Užitočné ručné nástroje na túto prácu zahŕňajú kliešte s okrúhlym nosom na malé priemery, kliešte s paralelným chodom, ktoré udržujú čeľuste kolmo k drôtu, ohýbačku na ohýbanie v štýle potrubia, blok z tvrdého dreva a paličku na jemné zakrivenie formy a tŕňový lis, keď drôt s priemerom 4 mm až 8 mm potrebuje väčšiu páku, ako dokáže poskytnúť vaše zápästie.
Výber materiálu zmení ohyb oveľa viac, než väčšina ľudí očakáva, a je to prvá vec, ktorú treba opraviť, kým sa začne diskutovať o polomeroch alebo nástrojoch.
Zaťaženie pri ohybe stúpa zhruba so štvorcom priemeru, takže skok z 2 mm na 4 mm drôtu nie je dvojnásobná námaha, skôr štvornásobok. Tento jediný vzťah vysvetľuje, prečo sa nástroje menia tak náhle, ako je drôt hrubší.
Ďalším limitujúcim faktorom je opakovanie. Ručné ohýbanie je v poriadku pre desať častí; úloha, ktorá zahŕňa tisíce rovnakých tvarov drôtu, potrebuje stroj, ktorý reprodukuje postupnosť ohýbania bez úsudku operátora, pretože operátor je najväčším zdrojom variácií v akomkoľvek manuálnom procese.
CNC ohýbačka drôtu nahrádza ruky operátora osami poháňanými servomotorom. Drôt je privádzaný dvojicou valčekov, ktoré merajú dĺžku, otáča sa vretenom, ktoré nastavuje rovinu ďalšieho ohybu, a tvorený nástrojovými suportmi alebo ohýbacími kolíkmi, ktoré sa pohybujú do naprogramovaných polôh. Pretože každá os je riadená servomotorom, stroj môže použiť inú korekciu spätného odpruženia na každý ohyb v programe a môže opakovať rovnakú sekvenciu počas celého posunu. V tomto je vysvetlený základný princíp činnosti týchto strojov, vrátane toho, ako spolupracujú osi posuvu, otáčania a ohybu návod, ako funguje ohýbačka .
Pri prechode z ručného ohýbania na stroj sú najdôležitejšie dve možnosti. Po prvé, kontrola dĺžky: podávacie valce držia dĺžku rezu na zlomok milimetra, takže vzdialenosti ohybu k ohybu v časti s viacerými ohybmi zostávajú konzistentné. Po druhé, kontrola uhla: servo ohýbacie kolíky dokážu udržať uhol ohybu v rozmedzí niekoľkých desatín stupňa, keď je nastavená hodnota odpruženia, čo je oveľa prísnejšie ako kontrola uhlomeru na lavici.
 ZW-480 4AXES CNC Ohýbačka drôtu pružín ZW-480 4AXES CNC Ohýbačka drôtu pružín Zobraziť produkt →
Štvorosový stroj tohto typu pokrýva väčšinu dvojrozmerných foriem drôtu a jednoduchých trojrozmerných častí: posuv, otáčanie a dva smery ohybu. Pre obchody vyrábajúce háčiky, spony, rúčky, rámy a jednoduché drôtené stojany táto konfigurácia zvyčajne postačuje.
O správnom počte osi rozhoduje geometria dielu, nie veľkosť rozpočtu. Užitočným spôsobom plánovania je spočítať, koľko nezávislých pohybov drôt potrebuje.
 TK-5120 5OSOS CNC STROJ NA NAVÍJANIE PRUŽIN TK-5120 5OSOS CNC STROJ NA NAVÍJANIE PRUŽIN Zobraziť produkt →
Päťosová ohýbačka je zvyčajným krokom nahor, keď má drôtená forma ohyby, ktoré sa krútia mimo rovinu, ako napríklad prídržná spona s odsadenou nohou alebo rám so zloženým rohom. Dodávatelia automobilového priemyslu a mobility často špecifikujú túto triedu strojov, pretože rámy sedadiel, spojovacie tyče a konce káblov kombinujú niekoľko ohybových rovín v jednej časti; požiadavky pre tento sektor sú zhrnuté v aplikácie na výrobu drôtov pre automobilový priemysel a mobilitu prehľad.
Väčšina chýb ohybu vysledovaných späť k dávke je nastavená na začiatku cyklu, nie v strede. Prejdite si tento zoznam skôr, ako bude podpísaná prvá dobrá časť.
 SLB-2800 DRÔT NA PODÁVANIE DRÔTU Ďalšie informácie Zobraziť produkt →
Hardvér na prívod drôtu je súčasťou procesu ohýbania, nie je príslušenstvom. Poháňaný alebo voľne bežiaci podávací stojan s riadeným ťahom odstraňuje veľkú časť dĺžkových variácií, ktoré sa prejavujú ako vyradené diely tri hodiny po zmene.
Keď sa ohyb pokazí, symptóm zvyčajne poukazuje na jednu z malého počtu príčin. Nižšie uvedená tabuľka spája bežné chyby s opravou, ktorá ich rieši najrýchlejšie.
| Defekt | Pravdepodobná príčina | Prvá oprava |
|---|---|---|
| Trhlina alebo štiepenie na vonkajšej strane ohybu | Polomer pod minimom materiálu alebo drôt už mechanicky spevnený | Zväčšite polomer alebo prejdite na mäkšiu teplotu |
| Uhol driftuje cez beh | Hodnota odpruženia je príliš nízka, mení sa napätie drôtu, opotrebovanie nástroja | Znova otestujte odpruženie, stabilizujte napnutie cievky |
| Ohnite zákruty z roviny | Os otáčania nesprávne zarovnaná, nedostatočná podpora v blízkosti ohybu | Prekalibrujte rotáciu, pridajte vodidlo blízko nástroja |
| Sploštená alebo oválna časť v ohybe | Príliš malý polomer kolíka, príliš vysoký upínací tlak | Spojte kolík s 2R, znížte upínaciu silu |
| Hotová dĺžka krátka alebo dlhá | Prídavok na ohyb je ignorovaný, posuv posuvu | K plochej dĺžke pridajte príspevok na ohyb, skontrolujte priľnavosť valčeka |
Ohyb, ktorý vyzerá správne, nie je ohyb, ktorý meria správne. Tri kontroly chytia takmer všetko.
Frekvencia odberu vzoriek by sa mala riadiť procesom, nie kalendárom. Stabilný chod s ustálenou hodnotou odpruženia je možné skontrolovať každý päťdesiaty diel; beh, ktorý bol práve nastavený, alebo ktorý používa novú dávku drôtu, si zaslúži kontrolu prvého výrobku a kontrolu pri každej výmene nástroja.
Drôt upnite do zveráka s mäkkými čeľusťami alebo ho pridržte proti pevnému kolíku a voľný koniec potiahnite okolo okrúhlej formy. Priemer formy by sa mal blížiť k dvojnásobku požadovaného vnútorného polomeru, pretože drôt sa vráti späť a mierne sa otvorí. Najprv označte ohybovú čiaru od základu, aby časť zostala rozmerovo konzistentná.
Závisí od materiálu a tvrdosti a bežne sa uvádza ako násobok priemeru drôtu. Žíhaná meď môže prijať polovičný priemer; hudobný drôt a olejom tvrdená pružinová oceľ zvyčajne potrebujú štyri až šesť priemerov. Vždy potvrďte podľa údajového listu dodávateľa drôtu pre konkrétnu šaržu.
Radšej to zmerajte ako hádajte. Ohnite skúšobný kus, zaznamenajte uhol, ktorý ste dosiahli, a vydeľte cieľový uhol týmto číslom. Typické zotavenie prebieha od jedného do troch stupňov na žíhanej medi a až do pätnástich stupňov na tvrdej pružinovej oceli, takže multiplikátor je najdôležitejší na vysokopevnostnom drôte.
Áno, v medziach. Ak je polomer veľkorysý, ohýbajú sa triedy v rozsahu 0,5 mm až 2 mm pomocou dobrých klieští a prípravku. Okrem toho sa sila a odpruženie stávajú ťažko kontrolovateľnými a riziko prasknutia na vonkajšej strane zákruty prudko stúpa.
Vonkajší povrch prekročil záťaž, ktorú môže materiál vydržať. Tri obvyklé dôvody: vnútorný polomer je menší, než dovoľuje materiál, drôt už bol mechanicky vytvrdený skoršou operáciou alebo je temperovanie príliš tvrdé pre danú aplikáciu. Výpočet povrchovej deformácie pomocou d / (2R d) rýchlo ukáže, ako ďaleko prekročila hranicu návrh.
Iba vtedy, keď je požadovaný polomer tesnejší, ako materiál dovoľuje pri jeho súčasnej teplote, alebo keď je drôt dostatočne hrubý na to, aby sa formovacie zaťaženie stalo nepraktickým. Lokálne zahrievanie znižuje medzu klzu v zóne ohybu, ale tiež mení vlastnosti tejto zóny, takže časti, ktoré nesú zaťaženie, by sa mali hodnotiť až potom, a nie predpokladať, že sú v poriadku.
Ohýbanie vytvára diskrétne uhly a tvary na drôte, ktorý je vedený cez stroj. Navíjanie vytvára súvislú špirálu, kde je drôt ovinutý okolo stúpania a priemeru, ktoré zvyčajne vyžadujú nasledujúci krok odľahčenia. Mnoho strojov zvláda oboje, ale nástroje, stratégia riadenia a zameranie tolerancie sú odlišné.
Režte po poslednom ohybe, nechajte dostatočnú rovnú dĺžku, aby sa rezný nástroj mohol uchopiť bez ťahania dielu, a nastavte korekciu spätného pruženia na poslednom ohybe oddelene od predchádzajúcich. Konečný ohyb zvyčajne potrebuje najväčšiu kompenzáciu, pretože časť už nie je obmedzená zvyškom tvaru drôtu.
Ohýbanie drôtu sa skladá zo štyroch rozhodnutí urobených v poradí: materiál a tvrdosť, vnútorný polomer meraný podľa vzorca deformácie, hodnota nadmerného ohybu získaná zo skutočného testovaného kusu a proces, ktorý zodpovedá množstvu. Desať dielov patrí k lavičke s prípravkom. Desaťtisíc dielov s tromi rovinami ohybu patrí na servom poháňanú ohýbačku s riadeným posuvom drôtu a uloženými korekciami pruženia.
Najskôr spustite skúšobný ohyb. Zmerajte uhol, polomer a konečnú dĺžku. Tieto tri čísla vám povedia, či úloha zostane manuálna alebo sa presunie na stroj, a poskytnú vám počiatočné hodnoty pre ktorúkoľvek cestu, ktorú si vyberiete.
TK-13200, TK-7230 TK-13200、 TK-7230 12AXES CNC STROJ NA NAVÍJANIE PRUŽINY ...
Zobraziť podrobnosti
TK-13200, TK-7230 TK-13200、 TK-7230 12AXES CNC STROJ NA NAVÍJANIE PRUŽINY ...
Zobraziť podrobnosti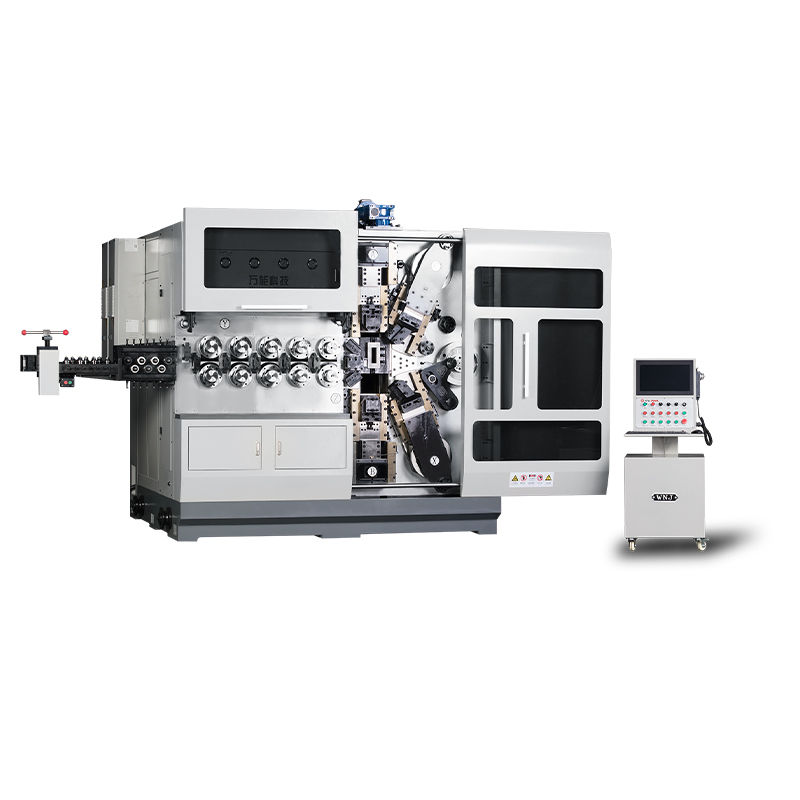
TK12120 TK-12120 12AXES CNC PRUŽINOVÝ STROJ ...
Zobraziť podrobnosti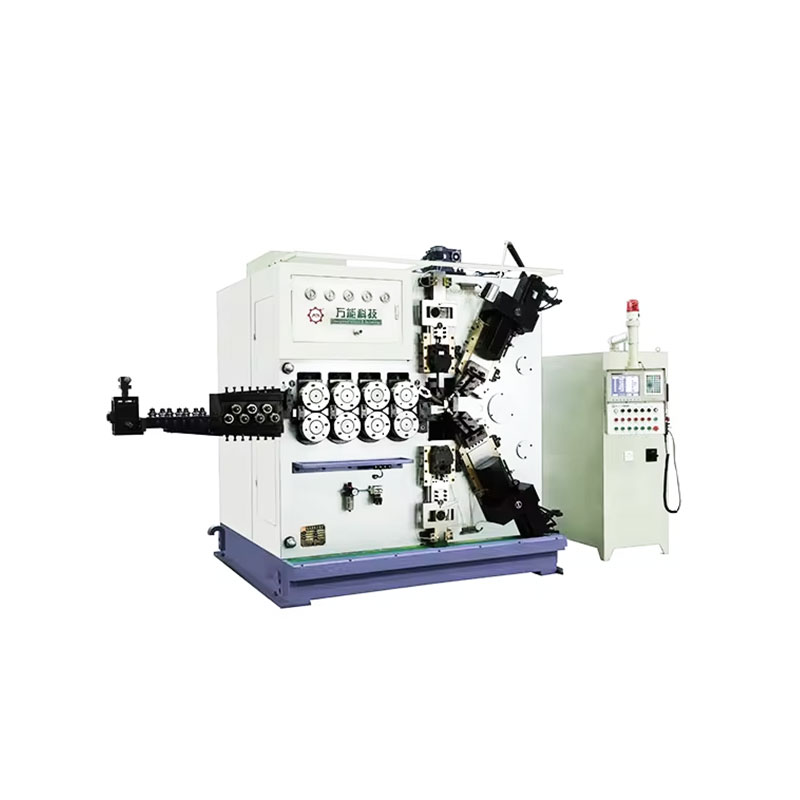
TK-6160 TK-6160 CNC PRUŽINOVÝ STROJ ...
Zobraziť podrobnosti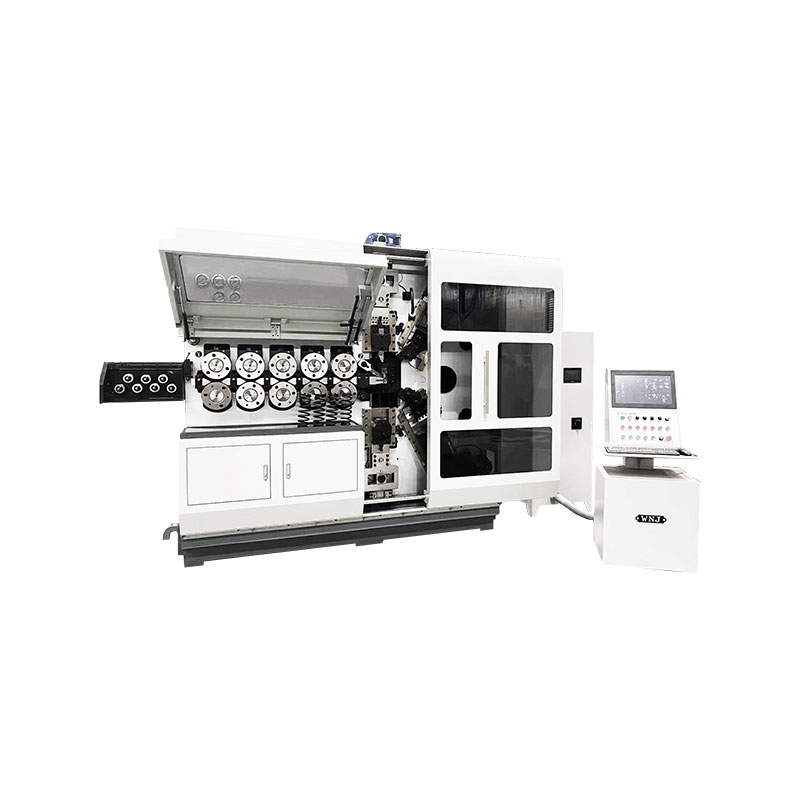
TK-6120 TK-6120 CNC PRUŽINOVÝ STROJ ...
Zobraziť podrobnosti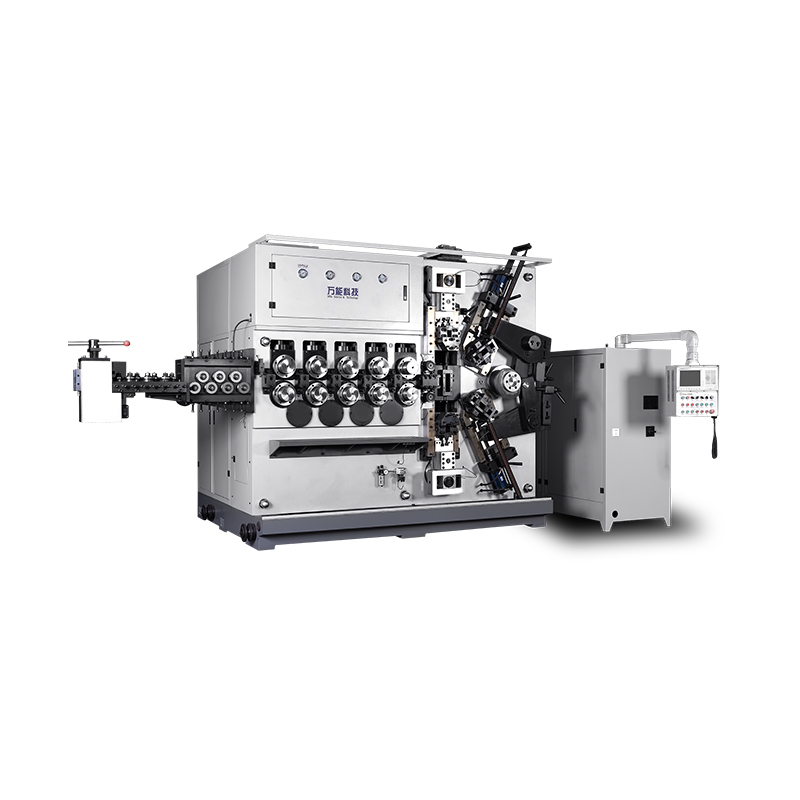
TK-5200 TK-5200 5AXES CNC PRUŽINOVÝ STROJ na navíjanie ...
Zobraziť podrobnosti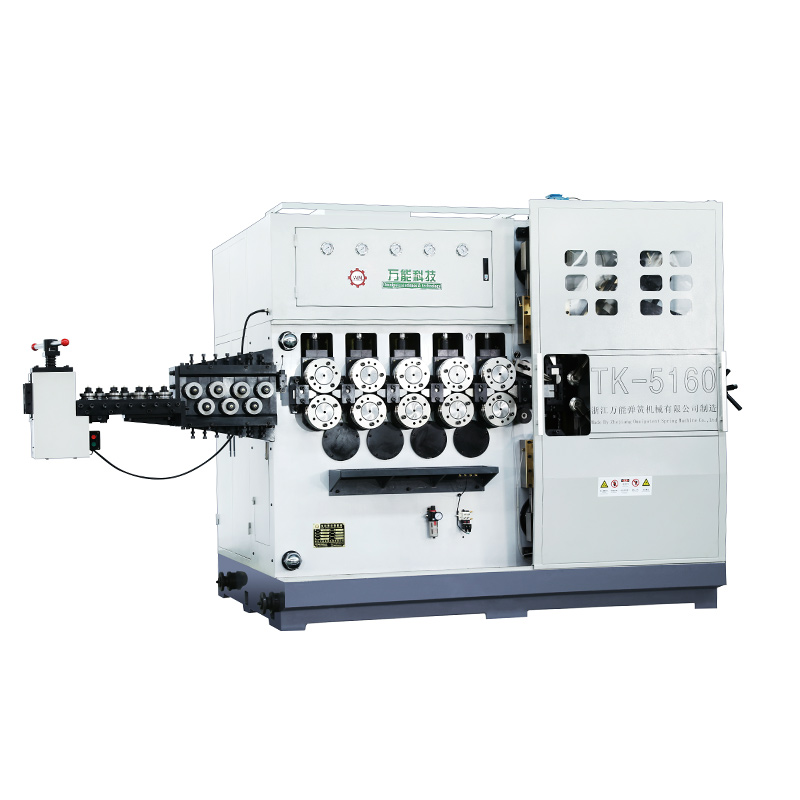
TK-5160 TK-5160 5AXES CNC PRUŽINOVÝ STROJ na navíjanie ...
Zobraziť podrobnosti
TK-5120 TK-5120 5AXOS CNC STROJ NA NAVÍJANIE PRUŽINY ...
Zobraziť podrobnostiMobilný QR kód