Jazyk

Ohýbanie plechu ohraňovacím lisom poskytuje presné, opakovateľné ohyby, keď použijete štyri osvedčené pravidlá: nastavte otvor v tvare V na približne osemnásobok hrúbky materiálu, použite ohýbanie vzduchom ako predvolený proces, vypočítajte tonáž pomocou jedného vzorca a kompenzujte odpruženie pred uvoľnením prvého dielu. Výrobcovia, ktorí preskočia tieto základné rozhodnutia, sa zaoberajú prasknutými prírubami, uhlovým posunom, alarmmi preťaženia a zošrotovanými polotovarmi. Výrobcovia, ktorí ich aplikujú, majú uhlovú konzistenciu v rozmedzí /-0,5 stupňa a polohu zadného dorazu na /-0,02 mm na moderných CNC zariadeniach.
Táto príručka obsahuje typy ohraňovacích lisov, postupnosť ohýbania krok za krokom, prídavok na ohyb a hmotnostné vzorce, výber matrice a razidla, limity materiálu, kontrolu presnosti, plánovanie údržby a bod, v ktorom by mala výroba plechu pridať kapacitu na ohýbanie drôtu CNC. Záverečná časť odpovedá na najčastejšie otázky, ktoré kladú kupujúci a operátori.
Ohraňovací lis zovrie plochý kovový plech medzi horný razník a spodný lis v tvare V, potom poháňa razník nadol riadenou silou alebo polohou, kým sa plech plasticky nedeformuje do cieľového uhla. Zadný doraz posúva plech na presnú ohybovú čiaru pred každým zdvihom a CNC riadiaca jednotka synchronizuje pohyb barana, kontakt matrice a polohu meradla. To, čo definuje úspešný ohyb, nie je zasiahnutie uhla raz, ale opakovanie rovnakého uhla na každej časti v dávke.
Štyri rozhodnutia určujú väčšinu výsledku: typ stroja, nástroje, stav materiálu a proces ohýbania.
Kupujúci si dnes vyberajú medzi štyrmi hlavnými technológiami pohonu. Mechanické ohraňovacie lisy používajú zotrvačník a často im chýba plná polohová kontrola; prežijú v starých obchodoch pre jednoduchú, opakujúcu sa prácu. CNC hydraulické stroje sú štandardom pre strednú a ťažkú výrobu, pretože kombinujú vysokú tonáž s dobrou kontrolou zdvihu. Servoelektrické stroje poháňajú baran pomocou servomotorov a guľôčkových skrutiek, čím sa eliminuje hydraulika a spotreba reznej energie. Hybridné CNC systémy pridávajú adaptívne meranie uhla a automatické korunovanie pre náročné diely.
| Typ | Obvyklý rozsah tonáže | Opakovateľnosť Ram | Energetické správanie | Najlepšie sedí |
|---|---|---|---|---|
| Mechanické | 30-400 amerických ton | /-0,05 mm | Zotrvačník, nepretržitý chod | Dlhodobé jednoduché zákruty |
| Hydraulické CNC | 40-2000 ton | /-0,02 mm | Čerpadlo beží nepretržite | Ťažký tanier, dlhé diely, variabilný zdvih |
| Servoelektrický | 20-220 ton | /-0,01 mm | Motor na požiadanie, približne 50% úspora energie | Tenké a stredné meradlá, čisté prevádzky, vysoké rýchlosti taktov |
| CNC hybridný / adaptívny | 60-500 ton | /-0,01 mm | Hybridný pohon, mierna spotreba | Komplexné diely, adaptívne ovládanie uhla, nízke opotrebovanie nástroja |
Pre dielne ohýbajúce plechy tenšie ako 3 mm v stredných dávkach ponúka servoelektrická jednotka najlepšiu presnosť na euro. Pre hrubé plechy, dlhé ohybové línie alebo hlboké boxy zostáva CNC hydraulický stroj praktickou voľbou, pretože môže aplikovať veľkú tonáž v akomkoľvek bode zdvihu.
Disciplinovaná sekvencia odstráni väčšinu problémov s kvalitou skôr, ako sa objavia. Obchody, ktoré dodržiavajú písomný postup, znižujú množstvo odpadu z prvej časti a udržujú čas nastavenia predvídateľný.
Plochá dĺžka polotovaru sa rovná dvom priamym dĺžkam prírub plus prídavok na ohyb. Prídavok na ohyb je dĺžka oblúka meraná pozdĺž neutrálnej osi plechu. Neutrálna os pri ostrých ohyboch sedí bližšie k vnútornému povrchu, preto sa vo výpočte objavuje K-faktor.
BA = (pi / 180) x uhol ohybu x (vnútorný polomer K-faktor x hrúbka materiálu)
Pre 90-stupňový ohyb v 2 mm mäkkej oceli s vnútorným polomerom 2 mm a K-faktorom 0,44 je tolerancia 1,5708 x (2 0,88) = 4,52 mm. Toto malé číslo posúva veľkosť plochého polotovaru a môže zmeniť inak dobrú časť na krátku prírubu, ak sa ignoruje.
| Materiál alebo stav ohybu | Typický K-faktor |
|---|---|
| Mäkká meď, žíhaný hliník, veľmi mäkké tempery | 0,45-0,50 |
| Mäkká oceľ valcovaná za studena | 0,40-0,44 |
| Nerezová oceľ 304 | 0,40-0,44 |
| Tvrdý hliník, ako napríklad 6061-T6 | 0,33-0,40 |
| Veľký polomer, kde polomer je viac ako päťnásobok hrúbky | Blíži sa 0,50 |
Každý kov sa po zdvihnutí úderu vráti späť. Uhol odpruženia je medzera medzi uhlom ohybu a naprogramovaným uhlom. Štandardnou opravou je mierne prehnutie, čo funguje dobre pre mäkkú oceľ, alebo prechod z ohýbania vzduchom na spodok, ktorý tlačí plech úplne do formy a mechanicky znižuje elastické zotavenie.
| Materiál | Rozsah odpruženia | Praktická poznámka |
|---|---|---|
| Mäkká oceľ | 1-3 stupne | Zvyčajne sa dá opraviť nadmerným ohýbaním v programe |
| Nerezová oceľ 304 | 5-10 stupňov | Pracovne spevnená nehrdzavejúca oceľ pruží viac; dno pomáha |
| Hliník 5052-H32 | 2-4 stupne | Nízka variácia v rámci množstva |
| Hliník 6061-T6 | 1-3 stupne | Ostré polomery môžu prasknúť skôr, než na pružení záleží |
| Vysokopevnostná oceľ 780 MPa | 8-15 stupňov | Použite adaptívne meranie uhla, ak je k dispozícii |
Nástroje sú tam, kde sa vyhráva alebo stráca kvalita plechu ohraňovacieho lisu. Opotrebovaný hrot dierovača vytvára viditeľnú líniu na každej časti. Prema, ktorá je pre materiál príliš úzka, popraská vonkajší povrch. Dierovač s husím krkom je potrebný, keď sa príruba musí po ohnutí uvoľniť z nástroja. Jediným najužitočnejším pravidlom pre výber matrice je pravidlo V-otvoru: vydeľte V-otvor hrúbkou materiálu. Pomer by mal byť medzi 6 a 12, pričom 8 je predvolená hodnota pre mäkkú oceľ.
| Parameter | Ohýbanie vzduchom | Dno | Razenie mincí |
|---|---|---|---|
| Kontakt nástroja | Iba tri body | List vtlačený do matrice | Úplné stlačenie pod povrch plechu |
| Relatívna tonáž | 1x základná čiara | Zhruba 3-4x ohýbanie vzduchom | 5-10x ohýbanie vzduchom |
| Presnosť uhla | /-0,5 stupňa zvyčajne | /-0,25 stupňa s jednotným materiálom | Veľmi vysoká, obmedzená tuhosťou stroja |
| Citlivosť na zmeny hrúbky | Nízka až stredná | Vysoká | Stredná |
| Typické použitie | Všeobecná výroba, predvolená voľba | Časti vyžadujúce ostrý vnútorný roh | Mikro ohyby, tenká pažba, presné uhly |
Priemyselný štandardný vzorec pre mäkkú oceľ na ohýbanie vzduchom spája silu s hrúbkou materiálu a otvorom matrice. Nižšie uvedený vzorec udáva kilonewtony na meter dĺžky ohybu pre oceľ s pevnosťou v ťahu blízkou 450 MPa.
P (kN na meter) = 650 x (hrúbka v mm) x (hrúbka v mm) / (V-otvor v mm)
Ak chcete previesť na metrické tony sily, vydeľte výsledok číslom 9,81. Pre 3 mm mäkkú oceľ cez 24 mm matricu je výpočet 650 x 9/24 = 243,75 kN na meter, alebo približne 24,8 ton na meter. Diel s 1,2 m prírubou potrebuje 292,5 kN, zhruba 29,8 ton, pred akýmkoľvek bezpečnostným faktorom. Nákup stroja s menovitou hmotnosťou 30 ton nezanecháva žiadnu rezervu; 40-tonový model je reálna voľba.
| Hrúbka (mm) | Odporúčaný otvor do V (mm) | Sila (kN/m) | Sila (tony/m) |
|---|---|---|---|
| 1.0 | 8 | 81.3 | 8.3 |
| 1.5 | 12 | 121.9 | 12.4 |
| 2.0 | 16 | 162.5 | 16.6 |
| 3.0 | 24 | 243.8 | 24.9 |
| 4.0 | 32 | 325.0 | 33.1 |
| 5.0 | 40 | 406.3 | 41.4 |
V prípade nehrdzavejúcej ocele vynásobte výsledok číslom 1,4 až 1,6. Pre hliník 5xxx vynásobte číslom 0,7 až 0,8. Pre vysokopevnostnú oceľ 780 MPa vynásobte 1,7 až 2,2. Tieto faktory odrážajú rozdiel v pevnosti v ťahu v porovnaní s mäkkou oceľou.
Každý materiál má podlahu, pod ktorou na línii ohybu praskne. Tabuľka uvádza minimá ohybu vzduchu pre bežné druhy. Toto sú východiskové body: ostrejší hrot dierovača, menší otvor do V alebo ohýbanie rovnobežne so zrnom, to všetko zvyšuje praktický minimálny polomer.
| Materiál | Minimálny vnútorný polomer (vzduchové ohýbanie) | Tonážny faktor vs mäkká oceľ | Dôležité upozornenie |
|---|---|---|---|
| Mäkká oceľ valcovaná za studena | 0,5-1,0 x T | 1.0 | Ohnite cez vlákno, aby ste získali viditeľné príruby |
| Nerezová oceľ 304 | 1,5-2,0 x T | 1,4-1,5 | Pracovne spevnené plechy potrebujú väčší rádius |
| Hliník 5052-H32 | 0,5-1,0 x T | 0.7 | Dobrá tvarovateľnosť pri tvrdosti H32 |
| Hliník 6061-T6 | 2,0-3,0 x T | 0.7 | Ostré polomery spôsobujú praskanie; zvážte O-temper pre tvrdú formu |
| Vysoká-strength steel 780 | 2,0-3,0 x T | 1,7-2,2 | Vysoká springback and edge micro-cracks possible |
Tolerancia hrúbky materiálu tiež vytvára odchýlky uhla. Pri ohýbaní vzduchom môže plech, ktorý je o 0,1 mm hrubší ako nominálna, posunúť uhol o jeden stupeň alebo viac, pretože hĺbka razenia, ktorá fungovala pre nominálnu hrúbku, teraz vytvára iný uhol. To je dôvod, prečo sa adaptívne riadenie s uhlovou spätnou väzbou stáva bežnou súčasťou precíznych ohraňovacích lisov.
Ohraňovací lis je len taký presný ako jeho polohovací systém. Zadný doraz riadi vzdialenosť od línie ohybu k referenčnej hrane a jeho opakovateľnosť priamo ovplyvňuje dĺžku príruby. Základné stroje majú dvojosový rozchod; výrobné stroje pridávajú os R pre výšku meradla a dorazy osi Z pre rôzne šírky dielov. 4 1-osový zadný doraz je praktickým minimom pre flexibilitu dielne.
Pre vysoko presnú prácu udržujte nástroje paralelne s baranidlom. Dokonca aj 0,1 mm nesúlad medzi razníkom a matricou v dĺžke 2 m vytvorí uhol sklonu. Pri inštalácii nových nástrojov používajte presne brúsené matrice a skontrolujte rovnobežnosť.
Ohraňovacie lisy podporujú takmer každý kovovýrobný priemysel, pretože vyrábajú jednoduché, pevné a cenovo výhodné tvary z plochého plechu. Výrobný zoznam je dlhý a každý sektor pridáva svoje vlastné tolerancie a požiadavky na povrch.
For mobility a automobilové aplikácie , trend smerom k elektrickým vozidlám zvýšil dopyt po presných ohyboch z ocele s vysokou pevnosťou, pretože kryty batérií a konštrukčné držiaky nahrádzajú diely, ktoré boli predtým zvárané.
Väčšina porúch ohraňovacích lisov nie je náhla; najprv sa prejavia ako posun uhla, škrabance alebo nezvyčajný hluk. Jednoduchý register porúch pomáha rýchlo identifikovať zdroj.
| Chyba | Pravdepodobná príčina | Praktická oprava |
|---|---|---|
| Nekonzistentný uhol naprieč dávkou | Materiál thickness shifts, springback not compensated | Použite ohýbanie vzduchu s riadenou hĺbkou; odmerajte prvú časť z každej novej šarže |
| Trhliny na vonkajšej línii ohybu | Polomer je príliš malý, zrno rovnobežné s ohybom | Zvýšte polomer dierovača; otočte polotovar o 90 stupňov; otestujte jemnejšiu povahu |
| Skrútená alebo skrútená časť | Dierovač a matrica nie sú paralelné, konce zadného dorazu sú nesprávne zarovnané | Skontrolujte rovnobežnosť piestu a matrice; skontrolujte, či sa oba meracie prsty dotýkajú hárku |
| Škrabance na spodnej strane | Otrepy na hrane matrice, špinavé nástroje, tvrdé častice | Ukameňujte a vyčistite kocku; odhrotovacie polotovary; naneste ochrannú fóliu |
| Alarm preťaženia na ovládači | Príliš úzky otvor do V alebo podhodnotená tonáž | Prepočítajte pomocou vzorca 650; prejsť na širšiu kocku |
Výrobné závody, ktoré ohýbajú plech, často dostávajú požiadavky na drôtené diely: spony, háky, kolíky a drôtené konzoly, ktoré patria k tej istej zostave produktu. Ohraňovacie lisy nedokážu efektívne ohýbať profily drôtu, ale CNC ohýbačky drôtu spracovávajú okrúhly drôt, plochý drôt a pás s rovnakou naprogramovanou presnosťou. CNC ohýbačka drôtu vyrovnáva, podáva, ohýba a reže drôt v jednej sekvencii, vďaka čomu sú malé až stredné dávky drôtu ziskové.
Logika ovládania ohýbačky drôtu má veľa spoločného s ohraňovacím lisom: naprogramujete uhly ohybu, dĺžky posuvu a kompenzáciu spätného pruženia. Viacosové stroje ako ZW-480 pridávajú os otáčania a ohýbacie rameno, ktoré umožňujú zložité trojrozmerné tvary. Pre hlbšie vysvetlenie kinematiky ohybu si prečítajte naše úplný sprievodca o tom, ako fungujú ohýbacie stroje .
 ZW-480 4-osová CNC ohýbačka pružinového drôtu pre zložité 3D tvary Táto štvorosová ohýbačka drôtu podporuje otáčavé a ohýbacie pohyby ramena pre zložité trojrozmerné formy. Ponúka bezobslužnú prevádzku a je ekonomický pre malú až strednú sériovú výrobu. Zobraziť produkt →
 ZW-880 8-osová CNC ohýbačka pružinového drôtu pre vysoko presnú prácu S osemosovým prepojením a rotačným podávaním drôtu poskytuje tento model vysokú stabilitu a presnosť. Dokáže zvládnuť zložité úlohy tvárnenia a je ideálny pre dielne, ktoré chcú vyrábať kompletné zostavy. Zobraziť produkt →
 Séria CNC ohýbačiek drôtu WNJ (priemer drôtu 1–12 mm) Rad tohto výrobcu pokrýva priemery drôtov od 1 do 12 mm s viacosovým prepojením. Zahŕňa globálnu podporu a služby náhradných dielov, vďaka čomu je spoľahlivou voľbou pre integráciu výroby. Zobraziť produkt →
Pridanie linky na ohýbanie drôtu vedľa ohraňovacieho lisu umožní dielni ponúkať kompletné zostavy namiesto jednotlivých dielov. Náklady na nastavenie sú nízke a stroje bežia dostatočne bez dozoru, aby boli ekonomické pre dávky niekoľkých stoviek kusov.
Vzduchové ohýbanie tvorí plech s kontaktom iba v troch bodoch: na dvoch okrajoch lisovnice a na dierovacom výstupku. Uhol závisí od hĺbky dierovania, takže jeden nástroj môže vytvoriť veľa uhlov. Dno lisuje plech úplne do V-formy, čo znižuje spätné pruženie a zaostruje vnútorný roh, ale zvyšuje tonáž tri až štyrikrát. Razením sa materiál stlačí natoľko, že tvar razníka sa vtlačí do plechu; potrebuje najvyššiu tonáž a poskytuje najlepšiu opakovateľnosť pre tenký materiál. Pre väčšinu ohraňovacích prác na plechu je ohýbanie vzduchom správnym predvoleným nastavením.
Začnite s pravidlom ôsmich: pre mäkkú oceľ použite otvor do V, ktorý sa rovná osemnásobku hrúbky materiálu. Prejdite na desať až dvanásťkrát pre nehrdzavejúcu oceľ a šesť až osemkrát pre mäkký hliník. Širšia matrica znižuje tonáž a vytvára väčší vnútorný polomer; užšia matrica zvyšuje tonáž a zaostruje polomer. V-otvor nesmie byť nikdy menší ako päťnásobok hrúbky pre štandardné materiály.
Najjednoduchšou metódou je naprogramovať uhol ohybu rovný nameranému odpruženiu. Použite testovací kus presne z tej cievky, ktorú spustíte vo výrobe. Pri materiáloch s vysokou pružnosťou, ako je nehrdzavejúca alebo 780 MPa oceľ, prejdite na spodok alebo použite ohraňovací lis s adaptívnym meraním uhla, ktorý automaticky koriguje hĺbku razenia po prvom skúšobnom ohybe.
Použite vzorec P = 650 x 9 / 24 = 243,75 kN na meter, čo je zhruba 24,8 ton na meter. Pridajte bezpečnostný faktor a vyhnite sa prekročeniu 80 % menovitej kapacity, takže 40-tonový ohraňovací lis je minimálnou rozumnou voľbou pre jednometrové ohyby v 3 mm mäkkej oceli. Zväčšite veľkosť stroja, ak ohýbate aj nehrdzavejúcu alebo vysokopevnostnú oceľ.
Trhliny sa tvoria, keď vonkajší povrch dosiahne svoj limit predĺženia. Bežnými príčinami sú polomer razidla menší ako 1,5-násobok hrúbky materiálu, ohýbanie paralelne s valcovaným zrnom, pracovne spevnený plech z predchádzajúceho kroku tvarovania alebo príliš úzka V-forma. Použite väčší polomer, ohnite cez vlákno a pred výrobou potvrďte testom ohybu na odpade.
Servoelektrické stroje vyhovujú plechu do hrúbky asi 3 mm, s čistejšou prevádzkou, nižšími nákladmi na energiu a lepšou opakovateľnosťou polohovania. CNC hydraulické stroje zostávajú vynikajúce pre hrubé plechy, hlboké diely a dlhé ohybové línie, pretože vytvárajú vysokú tonáž v celom zdvihu. Vyberte si servoelektrické pre presnú svetelnú prácu a hydraulické CNC pre všeobecnú výrobu so širokým sortimentom materiálov.
Ohýbanie plechov ohraňovacieho lisu je vyspelý proces a technológia sa vo svojich základoch nezmenila. To, čo oddeľuje ziskové obchody, je disciplína: správny výber matrice, poctivý výpočet tonáže, testovaná kompenzácia odpruženia a pravidelná údržba nástrojov. Aplikujte tieto postupy dôsledne a ohraňovací lis sa stane jedným z najpredvídateľnejších strojov na podlahe.
TK-13200, TK-7230 TK-13200、 TK-7230 12AXES CNC STROJ NA NAVÍJANIE PRUŽINY ...
Zobraziť podrobnosti
TK-13200, TK-7230 TK-13200、 TK-7230 12AXES CNC STROJ NA NAVÍJANIE PRUŽINY ...
Zobraziť podrobnosti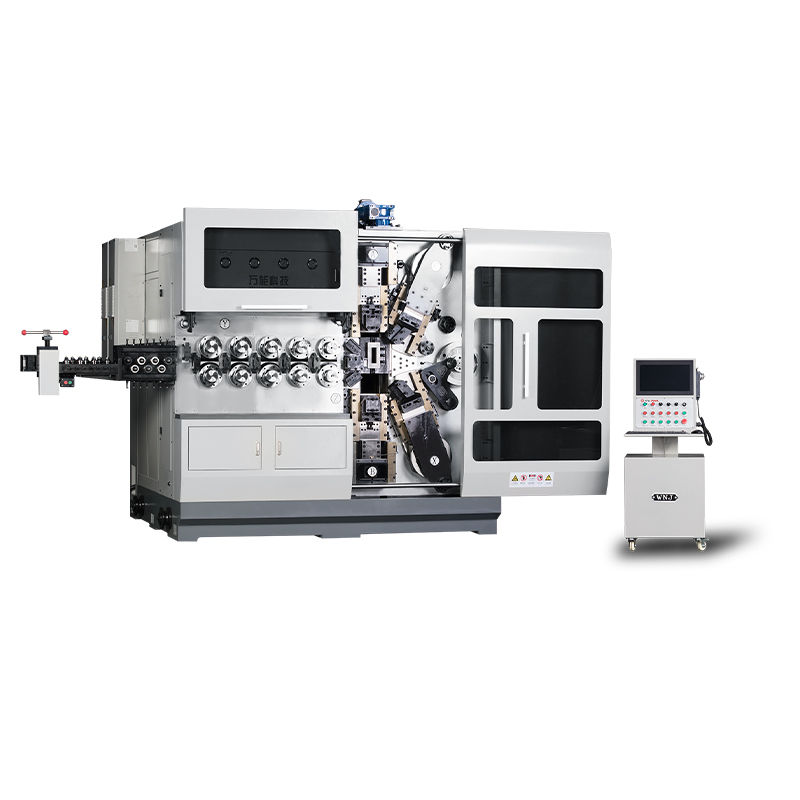
TK12120 TK-12120 12AXES CNC PRUŽINOVÝ STROJ ...
Zobraziť podrobnosti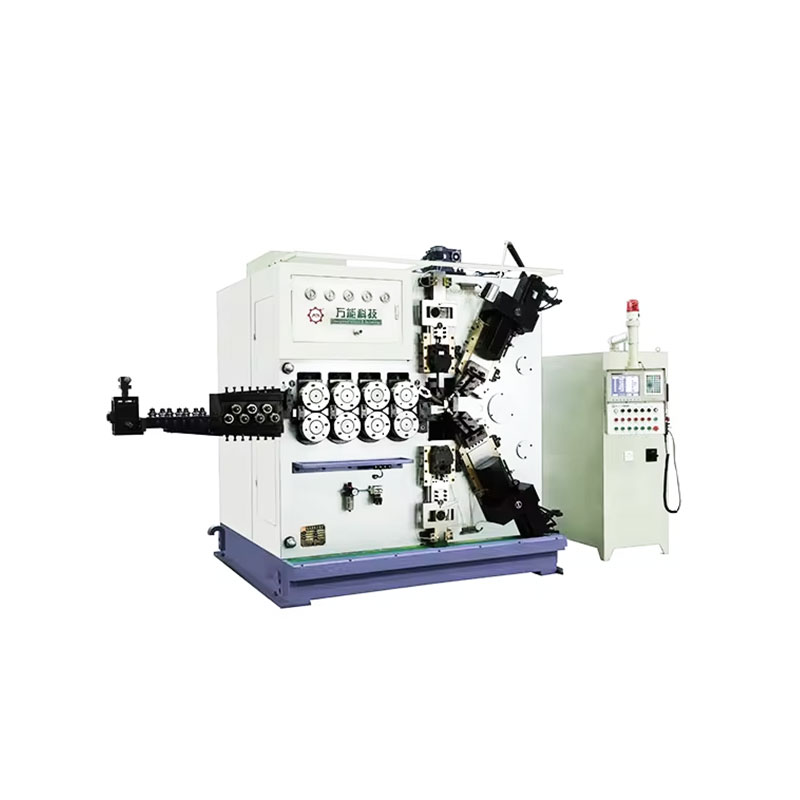
TK-6160 TK-6160 CNC PRUŽINOVÝ STROJ ...
Zobraziť podrobnosti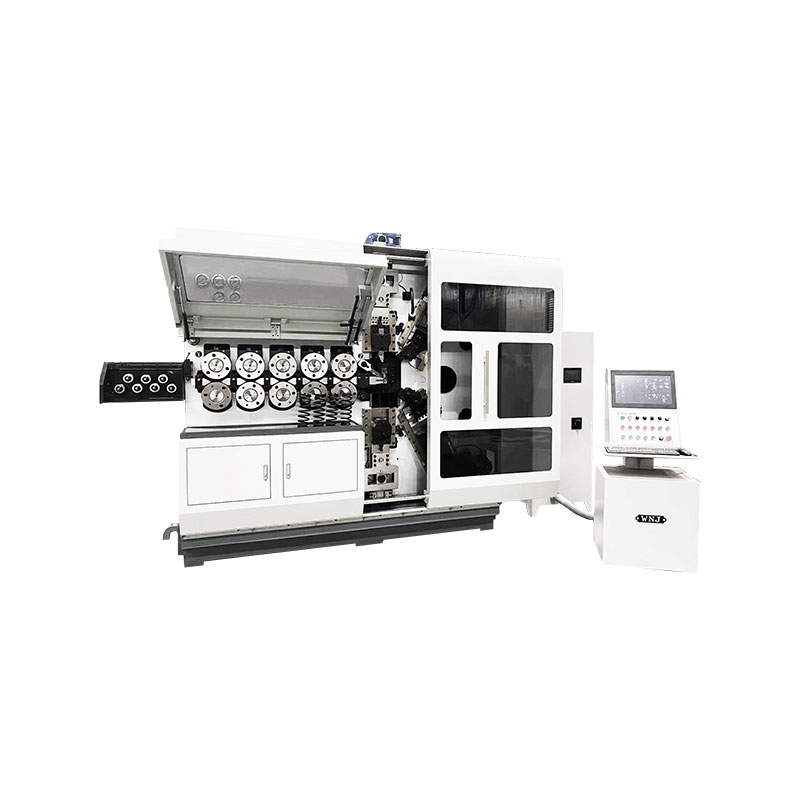
TK-6120 TK-6120 CNC PRUŽINOVÝ STROJ ...
Zobraziť podrobnosti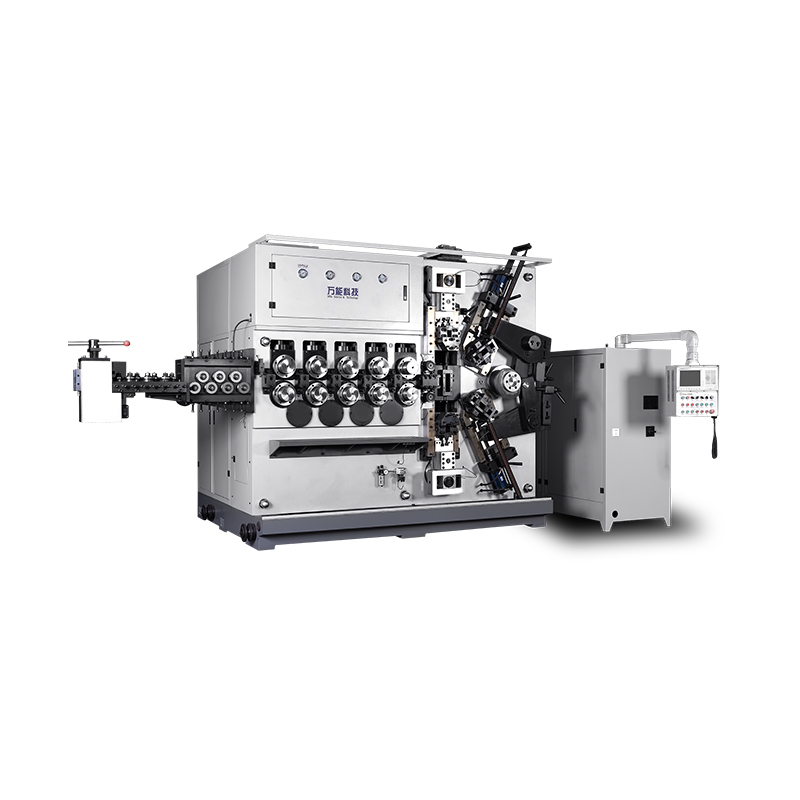
TK-5200 TK-5200 5AXES CNC PRUŽINOVÝ STROJ na navíjanie ...
Zobraziť podrobnosti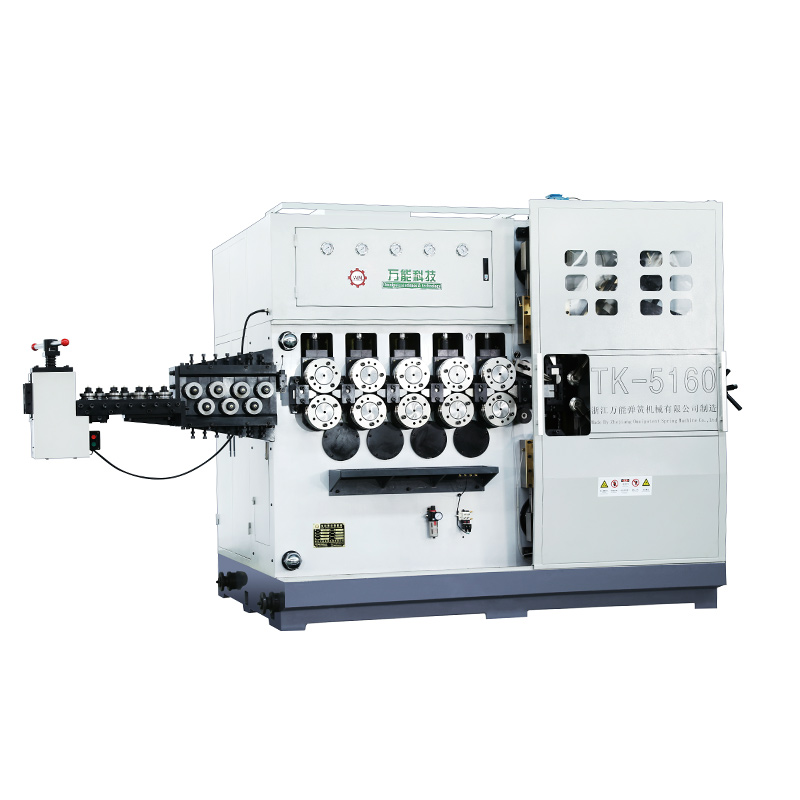
TK-5160 TK-5160 5AXES CNC PRUŽINOVÝ STROJ na navíjanie ...
Zobraziť podrobnosti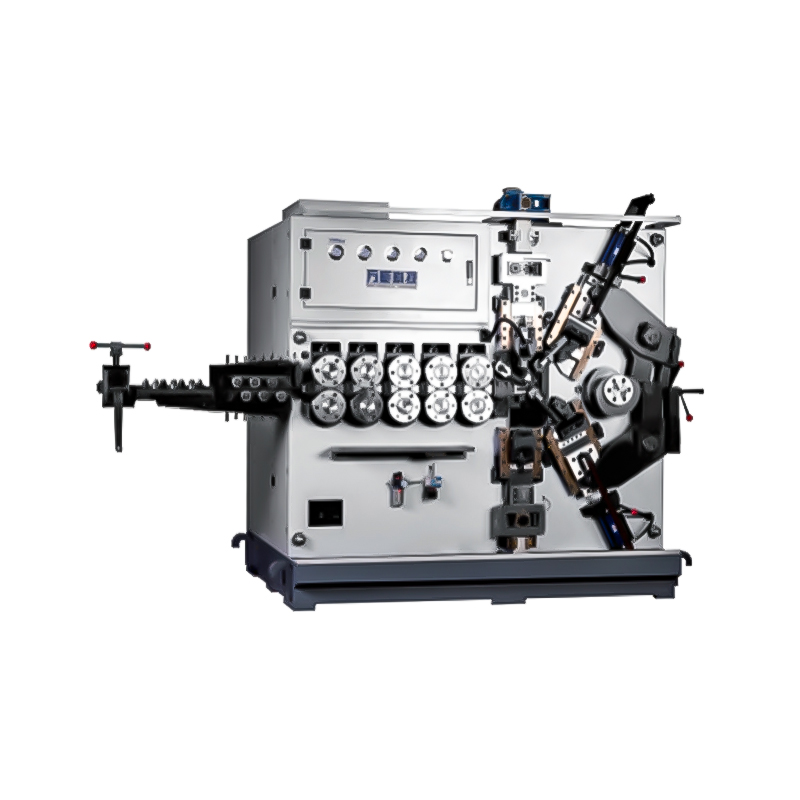
TK-5120 TK-5120 5AXOS CNC STROJ NA NAVÍJANIE PRUŽINY ...
Zobraziť podrobnostiMobilný QR kód