Jazyk

Nákupný tím odošle výkres s tromi číslami: 2,0 mm hudobný drôt, osem cievok a voľný uhol nohy 90 stupňov. Krútiaci moment pri plnej výchylke musí byť medzi 0,40 a 0,44 N-m a diel musí prežiť 250 000 cyklov otvorenia a zatvorenia vo vnútri zostavy západky sedadla. Prvé vzorky prejdú každou kontrolou. O štyri mesiace neskôr výsledky z poľa ukazujú, že nohy praskajú pri približne 40 000 cykloch a každá zlomenina sedí na rovnakom mieste: ohyb, kde noha opúšťa telo cievky. Drôtová chémia bola správna. Priemer cievky bol správny. O poruche rozhodol polomer ohybu, ktorý nikto nezmeral.
Priama odpoveď: torzná pružina žije alebo zomiera na štyroch premenných – pevnosť v ťahu drôtu a stav povrchu, vnútorný polomer ohybu, kde každá noha vychádza z tela, ohybové napätie vo vnútornom vlákne tohto ohybu a uvoľnenie napätia aplikované po zvinutí. Zmeňte ktorúkoľvek z nich a krivka krútiaceho momentu, voľný uhol a únavová životnosť sa pohybujú spolu.
Táto príručka popisuje, čo tieto štyri premenné znamenajú v dielni, čísla, ktoré stojí za to zapísať do špecifikácie, ako moderné CNC pružinové stroje opakovane držia uhly nôh a vzory porúch, ktoré vám povedia, ktorý parameter sa zmenil. Je napísaná pre ľudí, ktorí musia podpísať prvú kontrolu článku a o dva roky neskôr toto rozhodnutie obhájiť.
Torzná pružina ukladá energiu tým, že je skrútená, nie stlačená. Cievky tela fungujú ako zvitok drôtu pri ohýbaní a nie pri krútení, dve nohy prenášajú zaťaženie a uhol medzi týmito nohami v pokoji je voľný uhol. Keď sa mechanizmus otáča jednou nohou voči druhej, pružina odoláva a odporový krútiaci moment stúpa približne úmerne k uhlu vychýlenia, až kým materiál nepovolí.
Rýchlosť - krútiaci moment na stupeň - sa mení so štvrtou mocninou priemeru drôtu a klesá lineárne s počtom aktívnych cievok a stredným priemerom cievky. Tento vzťah štvrtej sily je dôvodom, prečo 5-percentná zmena priemeru drôtu môže posunúť krútiaci moment o viac ako 20 percent a prečo sú certifikáty priemeru drôtu dôležitejšie pre torzné pružiny ako pre mnohé iné typy pružín. Modul pružnosti drôtu tiež vstupuje priamo: uhlíková oceľ beží pri približne 207 GPa, zatiaľ čo nehrdzavejúca oceľ 302 je blízko 193 GPa, takže pri priamej výmene materiálu bez prepočtu rýchlosti sa minie krútiaci moment.
Namáhanie v ohybe v mieste spojenia nohy s telom sa vypočíta z aplikovaného momentu a prierezu drôtu, potom sa vynásobí korekčným faktorom, ktorý rastie, keď sa ohyb zužuje. Zjednodušene povedané: čím ostrejší je roh, kde noha opúšťa cievku, tým vyššie je maximálne napätie a tým skôr sa na vnútornej strane tohto rohu objaví únavová trhlina. Konštrukčné pokyny bežne vyžadujú vnútorný polomer ohybu aspoň polovice priemeru drôtu a časti kritické z hľadiska únavy často používajú celý priemer drôtu. Stopy po nástroji, škrabance od matrice a prepáleniny od brúsenia na tom istom rohu tiež pôsobia ako spúšťače trhlín, preto stav povrchu patrí do špecifikácie vedľa triedy materiálu.
Vinutá pružina môže byť navinutá v smere alebo proti smeru hodinových ručičiek. Torzná pružina by mala byť vychýlená v smere, ktorý uťahuje závity, pretože utiahnutím sa zmenšuje vnútorný priemer a pružina sa drží na hriadeli alebo tŕni. Zaťažte ho opačným smerom a telo sa otvorí, vnútorný priemer sa zväčší a pružina môže odísť z hriadeľa alebo sa zaseknúť o puzdro. Tento jediný detail spôsobuje prekvapivý podiel zmetkov na montážnej linke a zvyčajne sa zachytí až vtedy, keď je na výkrese znázornená šípka nakladania a ručička vetra spolu.
Nižšie uvedená tabuľka zhromažďuje rozsahy, ktoré skúsené jarné obchody považujú skôr za pracovné územie než ako prísne limity. Hodnoty mimo týchto rozsahov nie sú automaticky nesprávne, ale pred vydaním výkresu si zaslúžia rozhovor o nástrojoch, nákladoch na kontrolu a rozpätí únavy. Pre lepšie spracovanie rovníc za krútiacim momentom a napätím, toto rovnice návrhu torzných pružín a návod na materiály prechádza postupnosťou výpočtu krok za krokom.
| Parameter | Typický pracovný rozsah | Prečo na tom záleží |
|---|---|---|
| Priemer drôtu | 0,2 mm až 6 mm | Nad 6 mm vyžaduje navíjanie za studena a ohýbanie nôh vyššiu silu stroja a starostlivú podporu nástroja |
| Index pružiny (stredný priemer delený priemerom drôtu) | 4 až 16 | Pod 4 je drôt v ohybe nadmerne namáhaný; nad 16 je cievka nestabilná a ľahko sa zamotáva |
| Vnútorný polomer ohybu na nohe | 0,5 až 1,0 násobok priemeru drôtu | Nastavuje faktor korekcie napätia a tým aj únavovú životnosť celého dielu |
| Aktívne telesné cievky | 2 až 20 | Menej cievok prudko zvyšuje rýchlosť a koncentruje stres |
| Tolerancia voľného uhla | plus mínus 3 až 8 stupňov | Tesnejšie pásy vyžadujú kontrolu uhla v procese a kontrolované odľahčenie |
| Krútiaci moment pri menovitej výchylke | plus mínus 10 percent je bežné | Poháňané priemerom drôtu, modulom a počtom cievok spolu |
| Úľava od stresu po navíjaní | Približne 200 až 300 stupňov Celzia pre uhlíkový a nerezový drôt navinutý za studena | Uvoľňuje napätie pri tvárnení bez zmäkčenia drôtu pod jeho konštrukčné zaťaženie |
Dva z týchto riadkov interagujú silnejšie ako ostatné. Index a polomer ohybu spolu určujú, či je roh nohy hladký prechod alebo stúpajúci tlak, a žiadne tepelné spracovanie nemôže zachrániť geometriu, ktorá je už príliš namáhaná. Keď zákazník požaduje užšiu toleranciu voľného uhla, praktickou odpoveďou je zvyčajne lepšia kontrola uhla na stroji plus stabilný cyklus temperovania, nie dlhší kontrolný stôl.
Výber materiálu určuje strop pevnosti v ťahu, únavové správanie a koľko ochrany proti korózii potrebuje hotový diel. Nižšie uvedené triedy pokrývajú prevažnú väčšinu torzných pružín vyrábaných na zariadeniach na navíjanie za studena.
| Drôt triedy | Typický rozsah priemeru | Najlepšie fit |
|---|---|---|
| Hudobný drôt, ASTM A228 | 0,1 mm až 3 mm | Najvyššia pevnosť v ťahu a najlepšia odolnosť proti únave v malých pružinách; potrebuje pokovovanie alebo náter, ak je prítomná vlhkosť |
| Olejom temperovaný MB, ASTM A229 | 0,5 mm až 10 mm | Väčšie veľkosti drôtu, kde nie je skladovaný hudobný drôt; dobrá voľba na všeobecné účely |
| Kreslené, ASTM A227 | 0,5 mm až 12 mm | Ľahké diely s nízkym cyklom, pri ktorých dominujú náklady a napätie zostáva nízke |
| Chróm-kremík, ASTM A401 | 1 mm až 16 mm | Vysoko namáhané automobilové a priemyselné diely s vysokým cyklom; dobre reaguje na temperovanie po tvarovaní |
| Nerez 302 a 304, ASTM A313 | 0,1 mm až 12 mm | Vystavenie korózii, kontakt s potravinami a lekármi, prevádzka pri miernej teplote |
| 17-7PH nehrdzavejúca | 0,3 mm až 6 mm | Odolnosť proti korózii a vysoká pevnosť, často v leteckom priemysle a pri práci s prístrojmi |
| Fosforový bronz a berýliová meď | 0,1 mm až 5 mm | Požiadavky na elektrickú vodivosť a nemagnetické vlastnosti; modul približne polovičný v porovnaní s oceľou |
Tri praktické poznámky, ktoré šetria prepracovanie. Po prvé, náhrada materiálu, ktorá zachováva rovnaký priemer drôtu, nezachová rovnaký krútiaci moment, pretože modul pružnosti a prípustné napätie sa menia. Po druhé, nehrdzavejúce ocele zvyčajne nesú nižšie prípustné ohybové napätie ako hudobný drôt rovnakého priemeru, takže vylepšenie korózie si niekedy vynúti zväčšenie priemeru. Po tretie, vyžiadajte si osvedčenie o ťahu s každou šaržou drôtu; torzná pružina na úrovni vinutia, ktorá beží blízko svojho limitu napätia, bude vykazovať posun krútiaceho momentu, len čo k stroju dorazí mäkšia dávka.
Na CNC pružinovom stroji sa torzná pružina vyrába v krátkom slede: drôt sa ťahá cez podávacie valce v kontrolovanej dĺžke, navíja sa okolo tŕňa, ktorý nastavuje vnútorný priemer, rozdeľuje sa pomocou nástroja na rozstup, ak telo potrebuje medzery, a potom sa formujú, umiestňujú a odrežú nohy. Každý z týchto krokov zanechá na dokončenom uhle odtlačok prsta.
Odpruženie je čestná časť procesu. Oceľový drôt nezostáva tam, kde ho nástroj tlačí, a miera jeho odskočenia závisí od priemeru drôtu, pevnosti v ťahu a od toho, do akej miery bola noha ohnutá. Väčšina obchodov experimentálne prehne nohu približne o 3 až 8 percent a potom uzamkne opravenú polohu nástroja v programe. Na bezvačkovom stroji je táto oprava číslom zadaným do programu; na stroji poháňanom vačkou je to mechanické nastavenie. Rozdiel sa prejavuje priamo v čase výmeny, keď rodina dielov zdieľa jeden stroj.
Trojosový stroj ovláda jednu rovnú nohu na každej strane, ktorá pokrýva veľkú časť západkových, klipových a závesových pružín. Päťosové stroje pridávajú nezávislé polohovanie nôh, takže nohy môžu sedieť v rôznych dĺžkach alebo výškach, čo si vyžadujú dvojité torzné pružiny a odsadené nohy. Desať- a dvanásťosové bezvačkové stroje vytvárajú viacero ohybov, hákov a dokonca aj druhú pružinovú funkciu v jedinom cykle, čím sa odstraňujú sekundárne operácie, ktoré by inak potrebovali samostatnú ohýbaciu stanicu a ďalší prípravok.
 CNC-625D 3AXOS CNC STROJ NA TVÁRENIE PRUŽIN Ďalšie informácie Zobraziť produkt →
Zariadenia v tejto triede, ako je CNC625D trojosový CNC stroj na tvarovanie pružín, sú postavené presne na túto prácu: tvarovanie tela, ohýbanie oboch nôh do uhla a rezanie na dĺžku v jednom neprerušovanom cykle. Prínosom nie je len rýchlosť. Manipulácia s pružinou dvakrát znamená dve šance pridať škrabanec na polomere ohybu a škrabanec na polomere ohybu je miesto, kde začínajú únavové trhliny.
Voľný uhol neznamená nič, pokiaľ nie je meracia metóda pevne stanovená. Zvyčajnou konvenciou je meranie zvieracieho uhla medzi dvoma nohami, keď sú obe držané nad kolíkmi špecifikovaného priemeru v špecifikovanej vzdialenosti od cievky. Zmeňte priemer kolíka a zaznamenaný uhol sa zmení o niekoľko stupňov. Keď výkres jednoducho uvádza 90 stupňov bez definície kolíka, očakávajte nezhody medzi kontrolným listom výrobcu pružín a vstupnou kontrolou zákazníka, aj keď sú obe časti identické.
Navíjanie a ohýbanie ramien zanecháva zvyškové napätia uzamknuté v drôte. Ponechané osamote, skracujú únavovú životnosť a spôsobujú posun voľného uhla počas prvých niekoľkých tisíc cyklov. Riadený tepelný cyklus uvoľňuje tieto napätia a teplotné okno je užšie, ako väčšina ľudí predpokladá. Spustite ho príliš chladno a zvyškové napätie zostane; spustíte ho príliš horúco a drôt stratí pevnosť v ťahu, takže každá pružina z tejto dávky meria nízky krútiaci moment.
Dodávatelia drôtov zverejňujú odporúčané plány na uvoľnenie stresu podľa triedy. Uhlíkové a nerezové pružiny vinuté za studena sa vo všeobecnosti upravujú v oblasti 200 až 300 stupňov Celzia počas definovaného času namáčania, zatiaľ čo chrómovo-kremíkové časti vytvorené v tvrdšom stave môžu byť temperované pri vyšších teplotách, aby sa vyvinula ich pracovná pevnosť. Na rozvrhu záleží menej ako na opakovateľnosti: rúra s rovnomernou cirkuláciou vzduchu a zaznamenaným cyklom produkuje rovnaký uhol a krútiaci moment v pondelok a v piatok.
 WNJ420 pružinová temperovacia pec (nerezová séria) Nerezová pec WNJ S PRUŽINOVÝM TEPLOVANÍM Zobraziť produkt →
Účelové temperovacie zariadenie, ako je napríklad pružinová temperovacia pec série WNJ, je navrhnuté s ohľadom na túto požiadavku opakovateľnosti – nastavenú teplotu v komore, kontrolované zotrvanie a konzistentné prúdenie vzduchu cez náplň. V prípade dlhých alebo ťažkých vinutých pružín mobilná temperovacia pec umožňuje, aby sa diely spracovávali tam, kde sa s nimi manipuluje, a nie ich presúvanie po zariadení, čo znižuje riziko deformácie a čas cyklu.
Torzná pružina sa dá ľahko zle skontrolovať. Meranie krútiaceho momentu v jednom bode vám povie rýchlosť iba v kombinácii s druhým bodom; meranie voľného uhla bez definície kolíka vám nepovie takmer nič; a kontrola polomeru nohy strmeňom vám nepovie vôbec nič, pokiaľ dráha strmeňa nesleduje krivku. Nižšie uvedený plán je krátky zoznam, ktorý zachytáva skutočné problémy.
Cyklujte vzorku únavy presne tak, ako to robí aplikácia, vrátane toho, či je pružina zaťažená v smere navíjania a či sa medzi cyklami pohybuje späť do svojho voľného uhla. Pružina, ktorá je držaná v predpätí a osciluje pod malým uhlom, sa správa veľmi odlišne od pružiny, ktorá sa pri každom zdvihu úplne uvoľní, a v druhom prípade sa objaví najviac prasklín.
Torzné pružiny sa objavujú všade tam, kde mechanizmus potrebuje vratnú silu okolo čapu. V interiéroch automobilov držia rukoväte, západky, držiaky nápojov a mechanizmy sedadiel; v automobilové a mobilné pružinové aplikácie rovnaký rad dielov sa stará aj o vracanie pedálov, pomocné napínače remeňa a malé prvky odpruženia, kde počet cyklov dosahuje milióny. Elektrotechnika ich používa pre spínacie ramená a reléové kontakty, kde vodivosť a nemagnetické správanie niekedy posúvajú dizajn smerom k bronzovým zliatinám.
Lekárske prístroje používajú malé torzné pružiny v chirurgických zošívačkách, svorkách a rukovätiach nástrojov, kde je prioritou konzistentná sila a nie maximálna sila – chirurg cíti 10-percentný posun krútiaceho momentu cez rukoväť. Letecký a vojenský hardvér posúvajú opačný smer a vyžadujú si vysokú odolnosť v chróm-kremíku alebo 17-7PH s prísnou sledovateľnosťou. Poľnohospodárske a stavebné stroje používajú väčšie priemery drôtu v prašnom, mokrom prostredí, kde je pružina často najlacnejšou súčasťou montáže a najmenej chránená. Telekomunikačné zariadenia používajú malé torzné pružiny v konektoroch a hardvéri z optických vlákien, kde niekoľko stupňov uhlovej chyby môže zmeniť kontaktný tlak.
Spoločnou niťou všetkých týchto vecí je, že pružina je zriedka najväčšou nákladovou položkou, ale často je to časť, ktorá určuje, či dôjde k reklamácii. To je argument pre správnu špecifikáciu geometrie a tepelného spracovania vo fáze ťahania namiesto prijatia čohokoľvek, čo vytvorí prvé nastavenie nástrojov.
Zlyhania polí zanechávajú podpis. Správne prečítanie podpisu zvyčajne ušetrí viac času ako opätovné spustenie úplného výpočtu návrhu.
Polomer ohybu je príliš malý na priemer drôtu, rameno sa ohýba druhýkrát počas montáže alebo roh nesie značku nástroja. Rozšírte polomer smerom k jednému priemeru drôtu, posuňte operáciu tvárnenia skôr v cykle stroja a skontrolujte nástroj, ktorý vytvára ohyb.
Nedostatočná úľava od stresu alebo skrátený čas namáčania, aby sa zvýšila priepustnosť. Obnovte zverejnený plán pre kvalitu drôtu a overte krútiaci moment na častiach odobratých zo stredu zaťaženia pece.
Pružina je zaťažená proti smeru vinutia, takže vychýlenie roztiahne telo namiesto utiahnutia. Obráťte smer vetra alebo zmeňte smer nakladania, podľa toho, čo je v zostave lacnejšie.
Nohy sú tlačené cez voľný uhol, aby sa zmestili, čo znamená, že zostava prenesie pružinu za jej menovitý priehyb. Buď otvorte voľný uhol tak, aby montážna poloha sedela v rámci pracovného rozsahu, alebo znížte toleranciu dĺžky nohy, aby sa noha nemusela ohýbať, aby sa dostala do drážky.
Pokrytie pokovovaním je najtenšie presne tam, kde ohyb napína povrch. Zadajte hrúbku povlaku, ktorú môže proces skutočne dosiahnuť na zakrivenom povrchu, alebo prejdite na nerezovú triedu a akceptujte modul a povolenú zmenu napätia.
Voľba stroja sleduje rodinu dielov, nie maximálny objem. Obchod, ktorý prevádzkuje úzky sortiment jednoduchých torzných pružín pri veľkom objeme, dostane najlepšiu odplatu z kompaktného navíjača s rýchlym výmenným nástrojom. Obchod, ktorý ponúka zmiešané objednávky - štyridsať rôznych torzných pružín za mesiac, každá objednávka medzi 500 a 20 000 kusmi - potrebuje flexibilitu tvarovania a rýchle programovanie viac ako rýchlosť surového cyklu.
| Typ stroja | Schopnosť tvaru | Najlepšie sa hodí |
|---|---|---|
| Trojosová CNC navíjačka | Okrúhle telo, rovné nohy, jeden ohyb na každej strane | Veľkoobjemové pružiny západky, spony a závesu so stabilnou geometriou |
| Päťosý tvárniaci stroj | Nezávislé uhly nôh, odsadené nohy, dvojité torzné telesá | Zmiešané rodiny, kde sa geometria nôh medzi jednotlivými objednávkami líši |
| Desať až dvanásťosý bezvačkový stroj | Viacnásobné ohyby, háčiky, zložité trojrozmerné nohy | Malé a stredné dávky vyžadujúce rýchlu zmenu programu |
| CNC ohýbačka drôtu | Dvoj a trojrozmerné drôtené formy s otvorenými alebo dlhými nohami | Torzné časti s dlhými ramenami a tvary drôtov, ktoré nie sú skutočnými cievkami |
Bezvačková architektúra si zaslúži osobitnú zmienku, pretože mení ekonomiku malých sérií. Pri vačkových strojoch nový uhol nôh zvyčajne znamená nové nástroje a mechanické nastavenie; pri bezvačkovom stroji to zvyčajne znamená načítanie programu. Pre závod so stovkami variantov torzných pružín tento rozdiel určuje, či je 2000-kusová objednávka zisková.
 CNC-1225 12AXES CNC PRUŽINOVÝ BEZVAČKOVÝ STROJ CNC-1225 12AXES CNC PRUŽINOVÝ BEZVAČKOVÝ STROJ Zobraziť produkt →
Dvanásťosová bezvačková platforma, ako je CNC1225/1235/1250 CNC pružinový vačkový stroj, je zameraná priamo na túto zmiešanú dávkovú realitu: servo osi sú priradené k podávaniu, navíjaniu, formovaniu nôh a rezaniu a prepínanie z jednej torznej pružiny na druhú je skôr záležitosťou programu a polohy nástroja než úplnej prestavby. Praktickou výhodou je, že obchod môže prijať 1 000 kusovú objednávku bez toho, aby stratil popoludnie na nastavenie.
Torzná tyč je rovná dĺžka kovu skrútená okolo vlastnej osi a ukladá energiu prostredníctvom šmykového napätia. Skrutná pružina je vinutie s dvoma nohami a jej telesné závity pracujú hlavne pri ohýbaní, zatiaľ čo nohy prenášajú moment. Zmätok je bežný, pretože výrazy znejú podobne, ale konštrukčné výpočty, nástroje a spôsoby zlyhania sú úplne odlišné.
Krútiaci moment je približne lineárny s uhlom vychýlenia až do bodu, keď sa drôt začína poddávať. Rýchlosť závisí od modulu pružnosti drôtu, štvrtej mocniny priemeru drôtu, počtu cievok aktívneho telesa a stredného priemeru cievky. Kvôli tomuto štvrtému mocninovému členu je presné meranie priemeru drôtu cennejšie ako presnejšie meranie uhla, keď hľadáte odchýlku krútiaceho momentu.
Odporúča sa iba jeden smer. Zaťaženie v smere vinutia napína cievky a zmenšuje vnútorný priemer, pričom pružina zostáva na hriadeli. Zaťaženie proti smeru vinutia otvára cievky, zväčšuje vnútorný priemer a prinúti pružinu, aby skĺzla, vzpriamila sa alebo sa zaviazala vo svojom puzdre. Označte smer nakladania na výkrese a na obale.
Ohyb je miesto, kde sa najväčšie ohybové napätie stretáva s najmenším polomerom. Bežnými príčinami sú polomer ohybu menší ako polovica priemeru drôtu, značka nástroja pôsobiaca ako spúšťač trhliny, krok montáže, ktorý ohýba nohu za jej navrhnutý uhol, a cyklus uvoľnenia napätia, ktorý bol skrátený, aby sa zvýšil výkon. Kontrola týchto štyroch položiek v poradí vyrieši väčšinu zlyhaní ohybu.
Pre za studena navinutú pružinu meranú na definovaných kolíkoch je plus alebo mínus 5 stupňov pohodlným výrobným cieľom a plus alebo mínus 3 stupne sú dosiahnuteľné pomocou kontrol počas procesu a stabilného cyklu temperovania. Požiadavka tesnejšieho ako 3 stupne zvyčajne zvyšuje náklady rýchlejšie ako výnosy zostavy, pretože samotná zostava má často väčšiu uhlovú odchýlku ako pružina.
Malé pružiny môžu často bežať bez podpory, ak je telo krátke a priehyb je mierny. Dlhšie telesá a väčšie priemery drôtu majú tendenciu sa pri zaťažení vybočovať alebo deformovať do strán, takže hriadeľ alebo puzdro vo vnútri cievky je bežnou praxou. Ponechajte vôľu medzi vnútorným priemerom cievky a hriadeľom vo výške niekoľkých percent priemeru drôtu, aby ste sa vyhli zaseknutiu pri uťahovaní cievky.
Spotrebiteľské mechanizmy sú bežne špecifikované medzi 50 000 a 300 000 cyklami, automobilové interiérové komponenty často dosahujú 500 000 až 2 milióny a diely súvisiace s bezpečnosťou sú stále vyššie. Číslo, na ktorom záleží, nie je samotný cieľ, ale úroveň stresu, pri ktorej ho požadujete. Pružina bežiaca blízko prípustného ohybového napätia pre jej materiál nedosiahne milión cyklov bez ohľadu na to, ako dobre je vyrobená.
Áno, so správnym nástrojom a konfiguráciou osí. Tlačné pružiny potrebujú reguláciu sklonu a uzavreté konce; torzné pružiny potrebujú tvarovanie nôh a kontrolu uhla. Stroje s viacerými servoosami a otvoreným programovaním zvládajú zmenu ľahko, zatiaľ čo veľmi jednoduché navíjačky sú zvyčajne určené pre jednu rodinu. Ak vaša objednávka obsahuje rôzne typy pružín, uprednostnite flexibilitu programovania a prístup k nástrojovej stanici pred maximálnou rýchlosťou navíjania.
Väčšina sporov týkajúcich sa torzných pružín vedie skôr k neúplnému výkresu ako k výrobnej chybe. Zahrňte triedu drôtu s jeho štandardnou referenciou, priemer drôtu s toleranciou, vnútorný priemer telesa a počet cievok, voľný uhol s priemerom kolíka a vzdialenosťou kolíka použitý na jeho meranie, dĺžky ramena a vnútorný polomer ohybu na každom ramene, hodnotu krútiaceho momentu s jeho uhlom vychýlenia a smerom otáčania, požadované uvoľnenie napätia alebo povrchovú úpravu a cieľ životnosti cyklu so stavom zaťaženia, ktorý ho definuje.
S týmito definovanými položkami môže výrobca pružín vybrať správny drôt, správne nastaviť osi stroja na prvý pokus, použiť správny tepelný cyklus a skontrolovať rovnakú geometriu, akú mal dizajnér na mysli. Bez nich sa prvý článok stane experimentom a druhý článok diskusiou o záruke. Torzné pružiny sú jednoduché diely s ostro interagujúcimi premennými a tých pár minút strávených špecifikovaním detailov vo fáze kreslenia je najlacnejším dostupným poistením v celom projekte.
TK-13200, TK-7230 TK-13200、 TK-7230 12AXES CNC STROJ NA NAVÍJANIE PRUŽINY ...
Zobraziť podrobnosti
TK-13200, TK-7230 TK-13200、 TK-7230 12AXES CNC STROJ NA NAVÍJANIE PRUŽINY ...
Zobraziť podrobnosti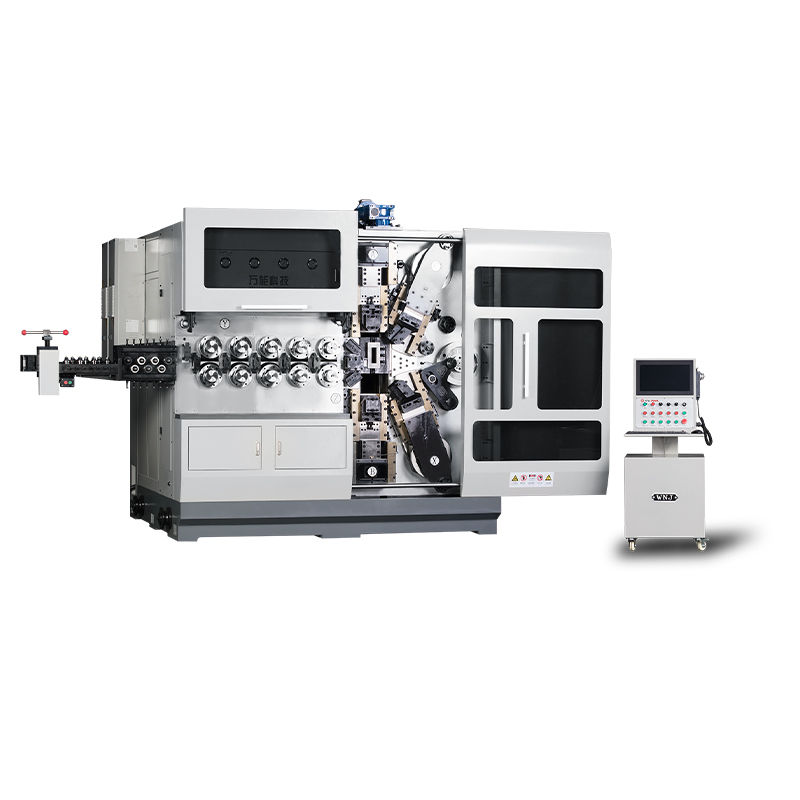
TK12120 TK-12120 12AXES CNC PRUŽINOVÝ STROJ ...
Zobraziť podrobnosti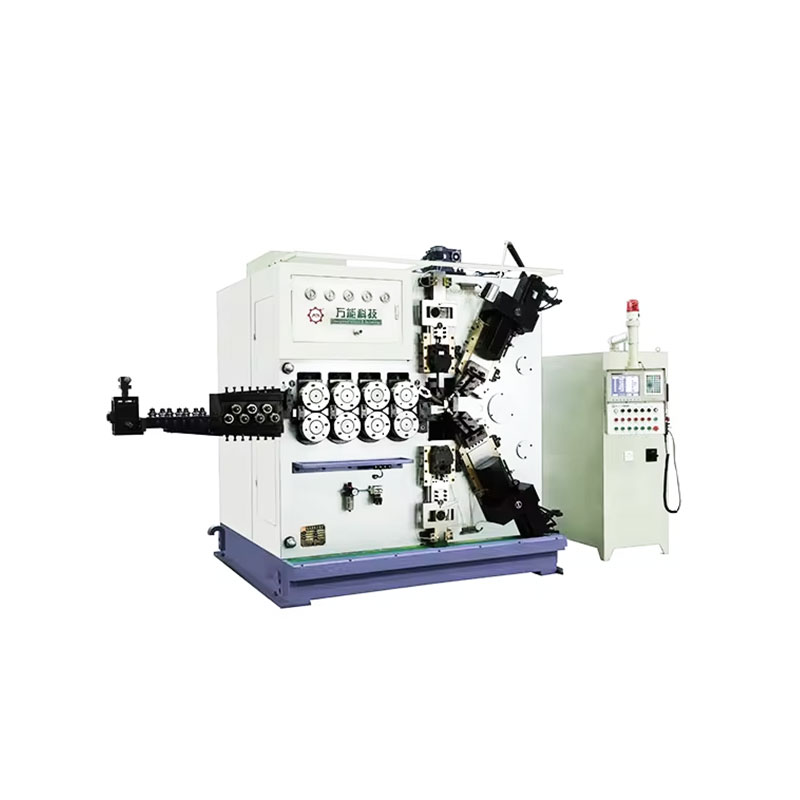
TK-6160 TK-6160 CNC PRUŽINOVÝ STROJ ...
Zobraziť podrobnosti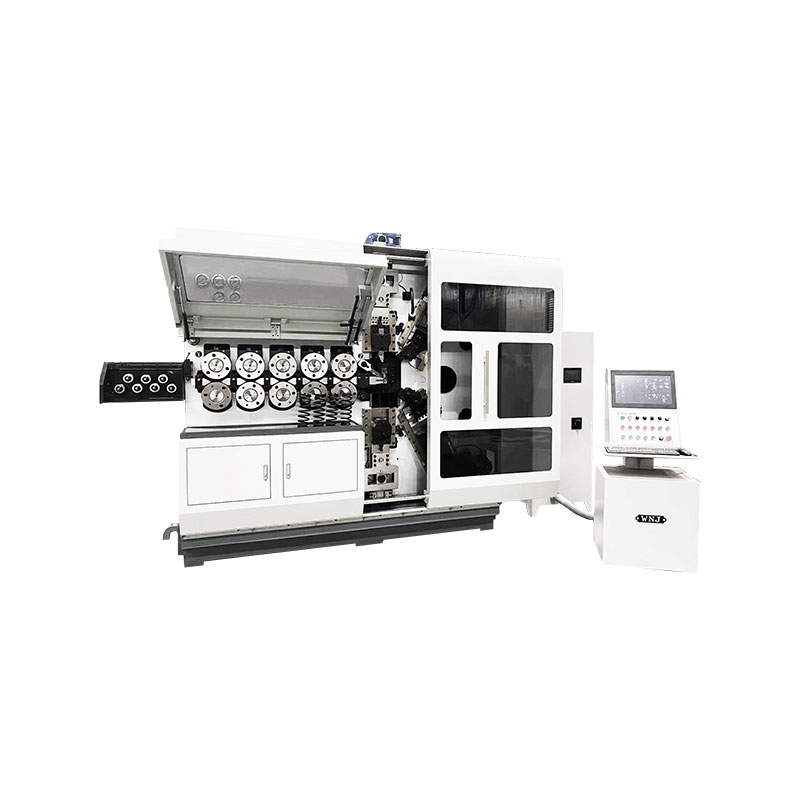
TK-6120 TK-6120 CNC PRUŽINOVÝ STROJ ...
Zobraziť podrobnosti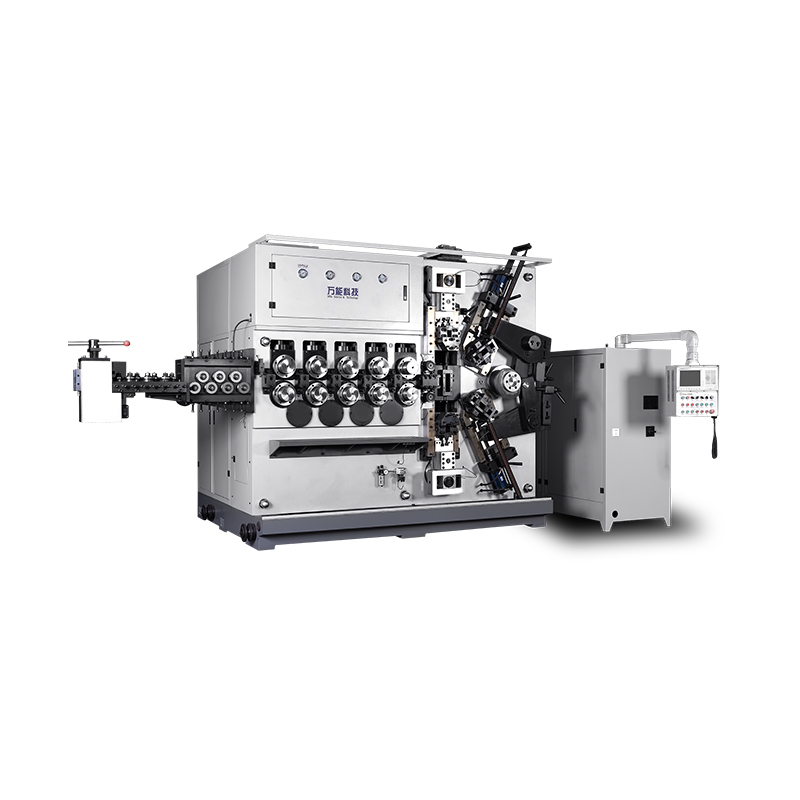
TK-5200 TK-5200 5AXES CNC PRUŽINOVÝ STROJ na navíjanie ...
Zobraziť podrobnosti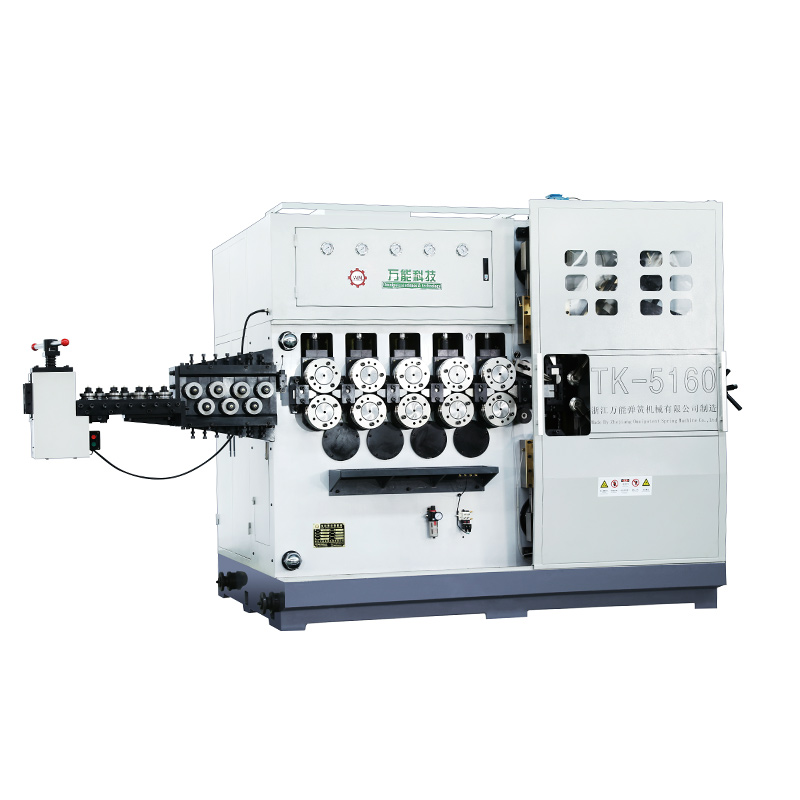
TK-5160 TK-5160 5AXES CNC PRUŽINOVÝ STROJ na navíjanie ...
Zobraziť podrobnosti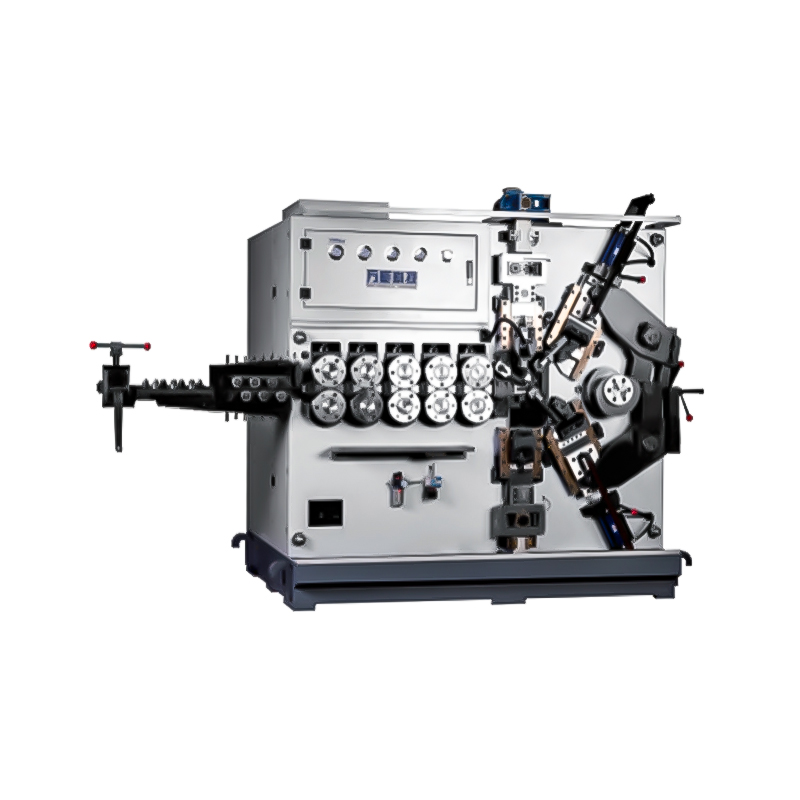
TK-5120 TK-5120 5AXOS CNC STROJ NA NAVÍJANIE PRUŽINY ...
Zobraziť podrobnostiMobilný QR kód